什么是塑料装配?
塑料装配是指在制造过程中将塑料部件相互连接,或将塑料部件与金属或复合材料元件整合,以制成最终产品的工艺,该过程需要控制扭矩并采用精确的工艺参数,以防止部件受损。
塑料装配系统在各行业中的应用日益广泛,塑料部件无处不在,从汽车仪表盘到消费类电子产品皆是如此。其轻量化设计和成本效益使其成为现代制造业不可或缺的一部分。然而,在将自攻螺钉拧入塑料时,许多制造商仍然仅依赖扭矩紧固。 但塑料具有其独特的物理特性,这种不匹配会导致本可避免的缺陷、返工以及长期故障。
让我们探讨一下为何仅靠扭矩拧紧方法存在不足——以及“定位加角度控制”如何彻底改变塑料装配中的质量、一致性和生产效率。
为什么在塑料装配中仅靠扭矩拧紧会失败?
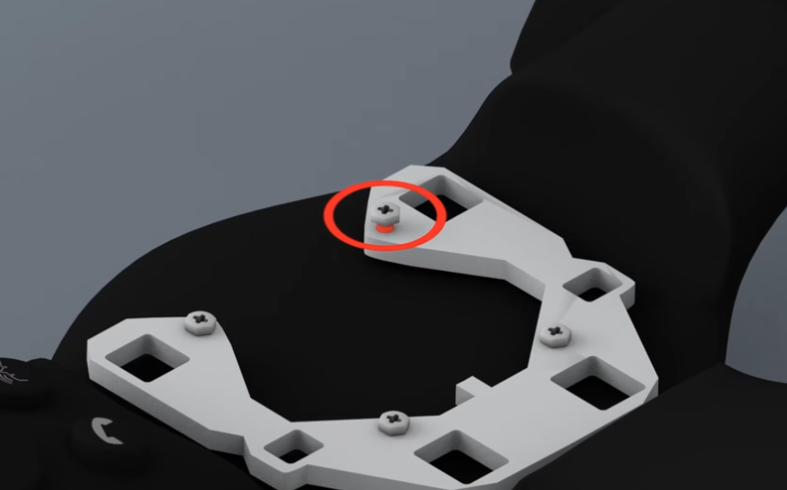
仅靠扭矩的紧固方式本质上受接头摩擦力的限制:高摩擦力会导致夹持力较低,而低摩擦力则会产生较高的夹持力。 在金属装配中,这种限制通常可以忽略不计或可预测,但在塑料应用中,摩擦力的巨大波动可能会导致严重的误差——要么大大高估夹持力而过早停止,要么低估夹持力,因施加过大力量而损坏接头。
推力(轴向力)也常被忽视,但它至关重要,因为它直接影响装配质量和螺纹的使用寿命。如果插入力过高,凸台可能会拉伸或开裂;如果过低,螺纹可能无法完全形成,从而降低拔出力和重复性。
仅依靠扭矩拧紧存在哪些潜在风险?
由于塑料的反应特性与金属不同,质量风险会显著增加。
过大的扭矩会导致塑料凸台拉伸、开裂或塌陷,尤其是在螺钉的插入力已经使材料处于应力状态时。随着时间的推移,这种损伤会在振动或热循环作用下蔓延,最终导致连接处松动或结构完全失效。
仅靠扭矩控制无法确保螺钉在塑料中形成整洁、一致的螺纹。如果不控制插入力和速度,螺钉可能会切出不规则的螺纹、产生热量,或导致材料挤压不均匀。这会导致啮合强度不足、拔出力降低以及接头长期不稳定。
拧紧系统可能仅凭达到目标扭矩就判定接头合格,即使螺钉或塑料部件可能已经受损或未正确就位。 在塑料装配中,材料的蠕变、摩擦变化或螺纹变形可能会导致扭矩上升,却未能达到实际的夹紧载荷。结果是工具发出错误的“合格”信号,而接头的结构完整性实际上已受到损害。
为何“定位加角度”能形成更优质的塑料接头?
行业标准正日益转向采用“就位加角度”控制方法进行塑料装配工艺,该方法结合了两个互补参数:
- 就位:识别就位点并测量拧紧过程中的阻力。
- 角度:在就位后确认受控旋转,确保真正达到预期的夹紧力。
这种组合能够补偿塑料本身的天然变异性,从而提供更稳健、可重复的工艺。
需注意:也可通过减去压紧点处的扭矩(类似于测量归零),最终采用扭矩拧紧方式(压紧点加扭矩)完成。
为什么“定位加角度”控制能真正改变工艺效果?
- 可重复性:所有工作站的结果一致。
- 可追溯性:完整的数据日志,满足合规性和审计要求。
- 质量保证:通过自动“合格/不合格”判定。
- 减少废品:缺陷接头越少,生产成本越低。
- 一致的接合完整性:即使使用不同的塑料材料或几何形状。
采用“定位+角度”方式代替仅靠扭矩,可针对每个装配调整角度范围。制造商可确保每个接头均符合规格要求,且偏差会自动被标记。
塑料装配拧紧的最佳工具
虽然“定位加角度”是塑料组件装配中最可靠的策略,但拧紧工具本身起着决定性作用。现代塑料装配设备必须结合精确的力控制、可靠的定位检测以及完整的过程可追溯性,以确保接合质量的一致性——而这正是 eRAPID 和 EIDS 系列的优势所在。
eRAPID是Desoutter推出的电动螺钉送料创新技术,集精度、控制与智能化于一体——这正是塑料装配所需要的。
- 精准推力控制:实时、可编程的推力管理可保护精密部件免受过载影响,在微裂纹和螺纹剥离发生前予以预防。这减少了因操作员或气动系统施加的力所导致的拖曳扭矩波动,从而更易于检测锁紧点。
- 实时深度测量:确保螺钉始终达到预定的啮合深度,即使在几何形状复杂的工况下也是如此。
- 可编程多阶段运动:在插入、成形、就位以及最终就位加角度等阶段动态调整拧紧过程。这对需要受控速度和平稳过渡的塑料材料尤为重要。
- 智能数据追踪:凭借全面的可追溯性,eRAPID 支持“工业 4.0”工作流程——将每次紧固操作转化为可操作且可审计的数据。

“与采用气动执行器的螺丝拧紧模块不同——后者在推力调节方面往往较为困难,且通常只能提供恒定力——eRAPID 能够实现高度精确且可重复的推力控制,并能适应同一装配过程中的不同场景。”
米卡埃尔·维尼奥(Mickael Vignault)——螺钉送料专家
了解 eRAPID 如何提升您的塑料装配质量和重复性
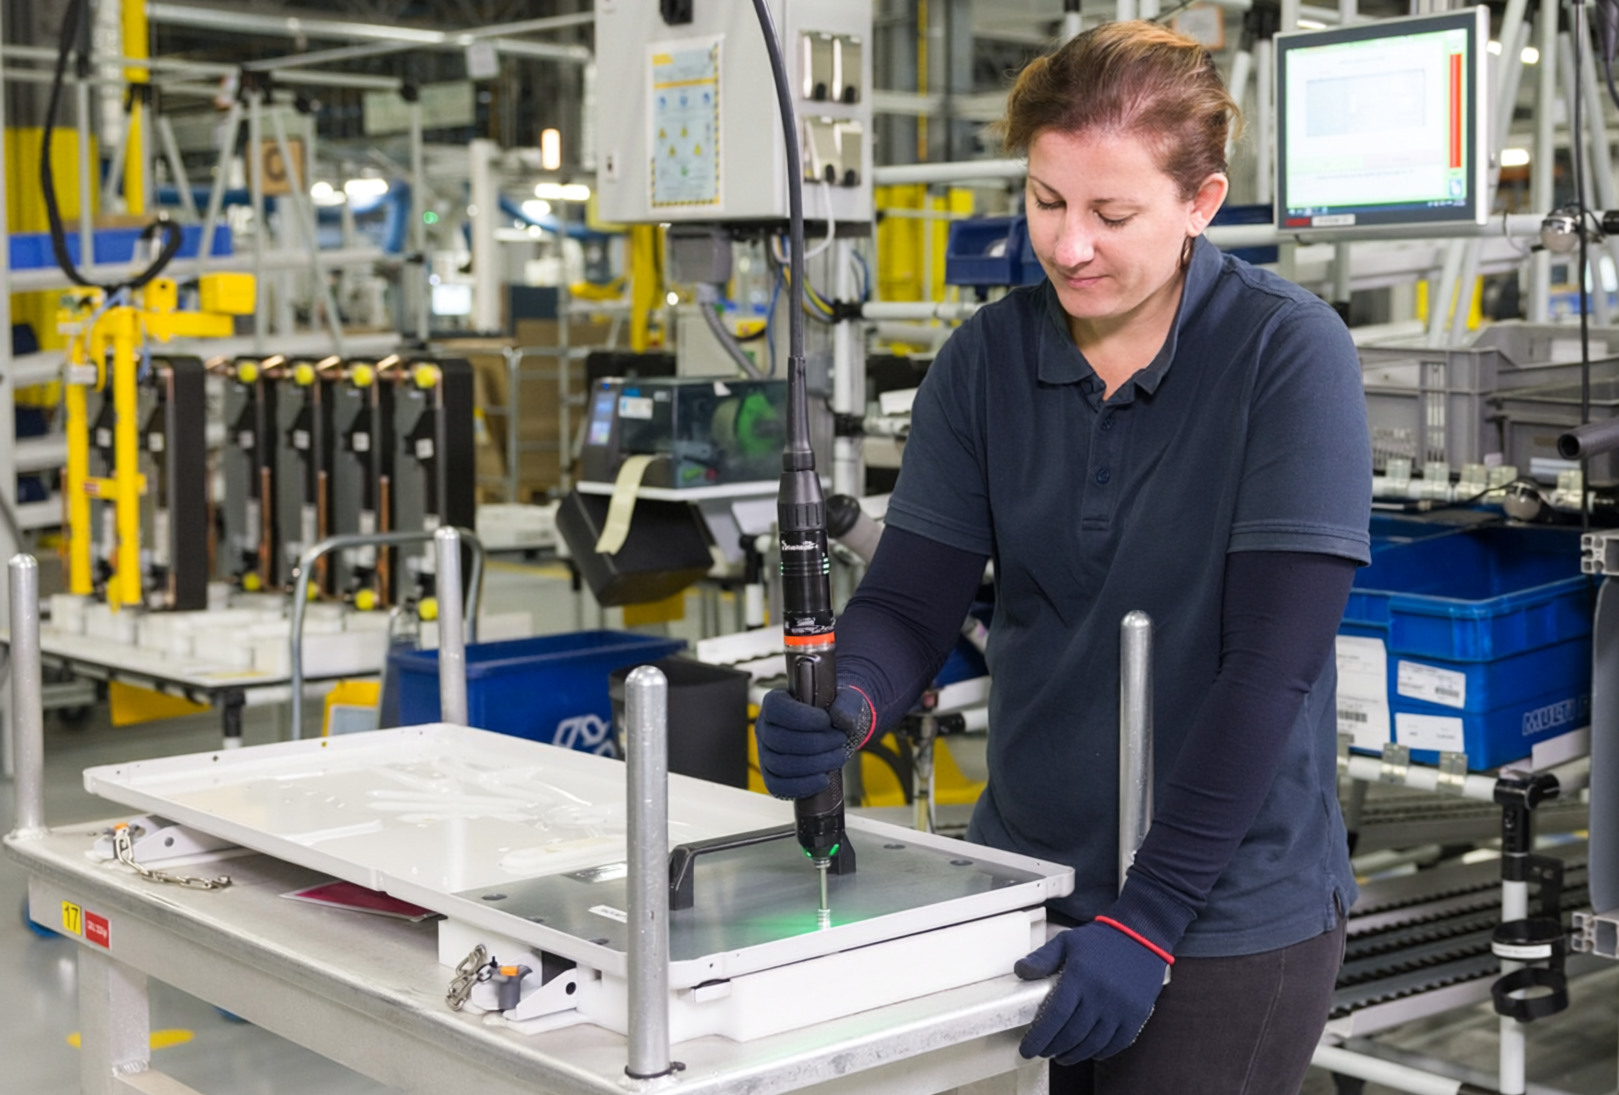
Desoutter 的 EIDS 低扭矩传感器化螺丝刀是 2026 年的创新产品,可实现低至 0.2 Nm 的精准拧紧,特别适用于塑料装配应用。
- 高精度扭矩和角度测量可确保螺纹成形的一致性,并防止在敏感凸台上出现过紧现象。
- 平稳、可控的拧松过程可减少螺纹成形过程中的发热和材料变形。
- 先进的就位检测功能提高了“就位加角度”策略的可靠性,即使在塑料典型的摩擦条件变化情况下也是如此。
- 低扭矩能力(低至 0.2 Nm)使 EIDS 成为电子、内饰部件和轻量化组件中使用的小型紧固件的理想选择。
- 全面的可追溯性(扭矩、角度、速度)支持质量保证,并杜绝误判合格的情况。
了解更多 EIDS 系列及其如何提升低扭矩拧紧性能
eRAPID 与 EIDS 系列相结合,为现代塑料装配系统提供了完整的解决方案,即使面对具有挑战性的材料也不例外。
如何实施可靠的“定位加角度”方法?
在全球范围内,要在塑料装配中实施“压入加角度”策略,应重点关注:
- 确定正确的导向孔尺寸:导向孔的直径会影响螺纹成形和扭矩稳定性。过小会导致扭矩骤升;过大则会导致螺纹啮合不足。
- 控制拧紧速度:先以缓慢的渐进方式开始,随后切换为快速拧紧。速度的选择取决于螺钉和材料。速度变化必须在就位阶段之后进行。
- 采用受控的就位扭矩检测:通过在实际产品上进行测试,采用正确的策略检测就位扭矩(预紧扭矩)。这可防止扭矩突然峰值,并减少凸台所受的应力。
- 采用角度控制策略:通过施加正确角度以达到所需的夹持力,从而完成拧紧过程。
- 使用先进工具:Desoutter的传感器化螺丝刀和智能控制器可实时监测扭矩、角度、深度和推力。这些工具支持自动合格/不合格检测,并可导出数据。
在塑料装配中,仅依靠扭矩进行拧紧可能会导致夹紧力不一致、螺纹损坏以及出现虚假合格结果。通过采用“就位加角度”策略,结合精确的就位检测、角度控制、推力管理以及全程可追溯性,制造商可以提高接合点的完整性、重复性和整体装配质量。 Desoutter 的 eRAPID 和 EIDS 系统提供了支持可靠的塑料紧固工艺所需的控制功能和数据。


