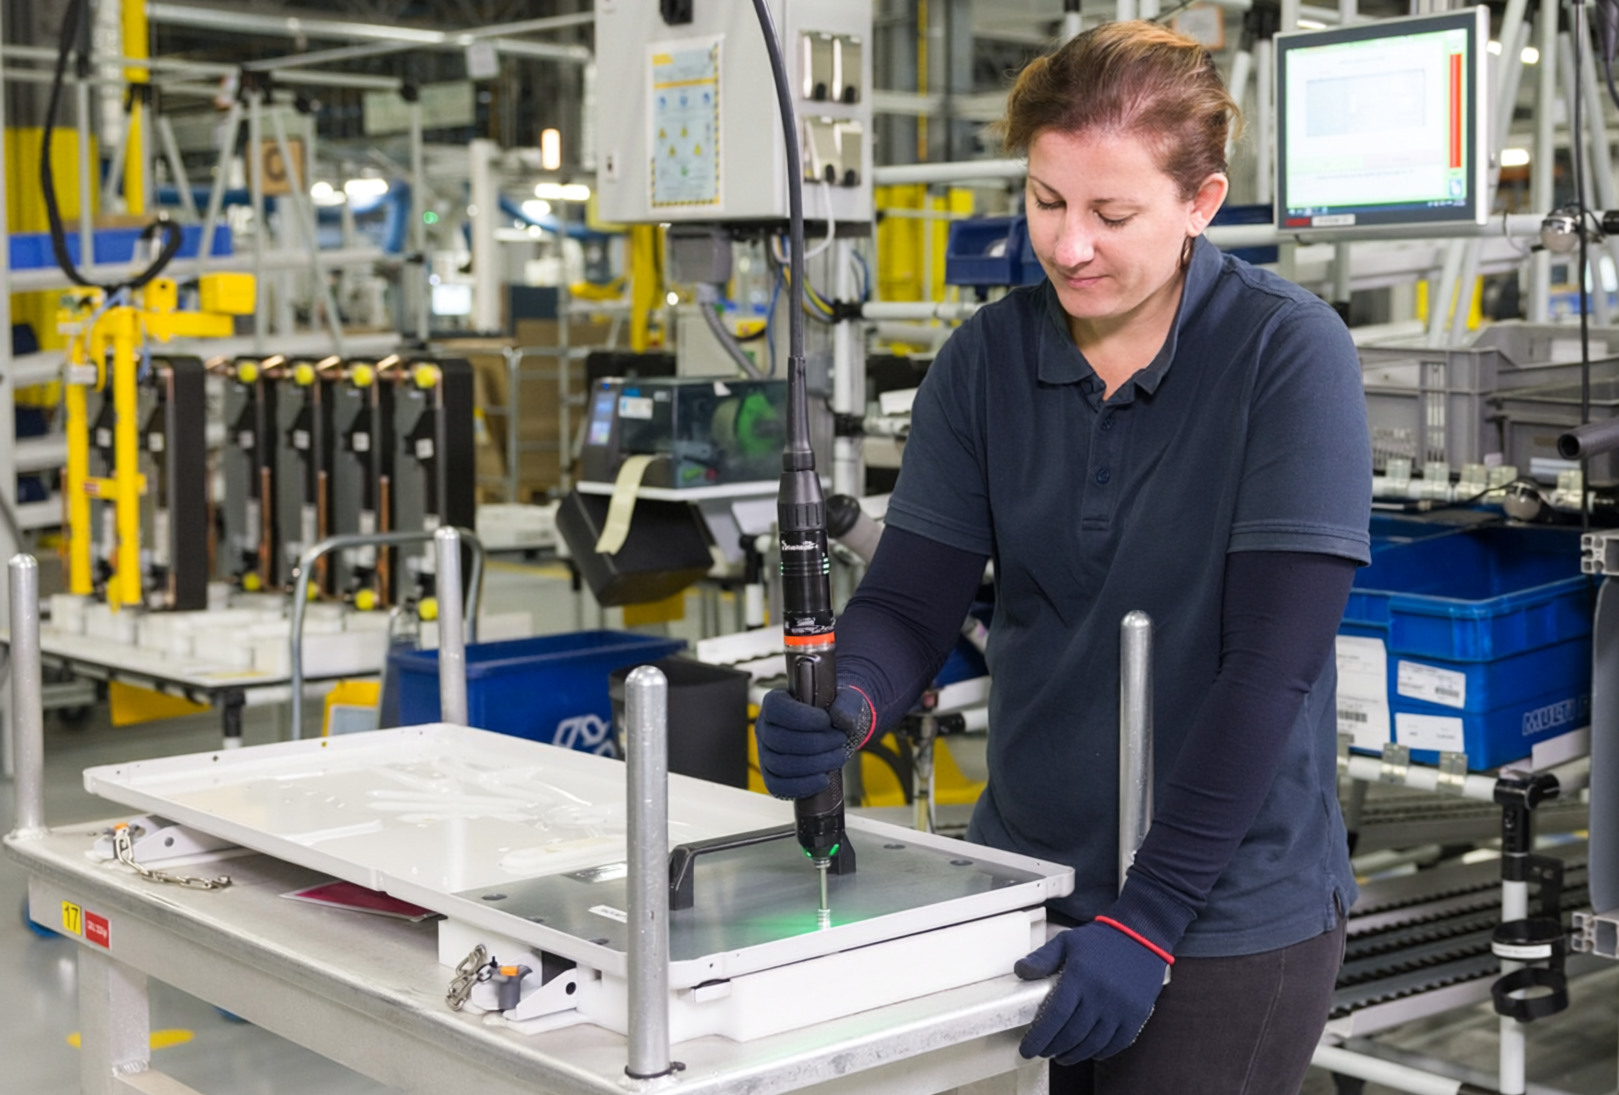
Plastik montajlarda yalnızca tork kontrollü sıkma neden yeterli değildir?
Yalnızca torka dayalı sıkma, bağlantı noktasındaki sürtünmeden doğrudan etkilenir. Yüksek sürtünme düşük sıkma kuvvetine, düşük sürtünme ise yüksek sıkma kuvvetine neden olur. Metal montajlarda bu etki çoğu zaman ihmal edilebilir veya öngörülebilir seviyedeyken, plastik uygulamalarda sürtünmedeki büyük değişkenlik ciddi sıkma hatalarına yol açabilir. Sıkma kuvvetinin olduğundan yüksek hesaplanması işlemin erken sonlandırılmasına; olduğundan düşük hesaplanması ise aşırı kuvvet uygulanarak bağlantının zarar görmesine neden olabilir.
İtme kuvveti (eksenel kuvvet) de çoğu zaman göz ardı edilir; ancak montaj kalitesi ve diş bağlantısının kullanım ömrü üzerinde doğrudan etkiye sahiptir. Vidalama sırasında uygulanan kuvvet çok yüksek olduğunda vida yuvası (boss) esneyebilir veya çatlayabilir. Kuvvetin yetersiz olması durumunda ise dişler tam olarak oluşmayabilir; bu da çekip çıkarma dayanımının (pull-out strength) ve proses tekrarlanabilirliğinin azalmasına neden olabilir.
Sadece torkla sıkmanın gizli riskleri nelerdir?
Plastikler metallere kıyasla farklı davranış gösterdiğinden, kalite riskleri önemli ölçüde artar.
Malzeme deformasyonu veya parçanın tamamen hasar görmesi
Aşırı tork, özellikle malzeme vidalama sırasında oluşan itme kuvvetine zaten maruz kalıyorsa, plastik vida yuvasının (boss) esnemesine, çatlamasına veya çökmesine neden olabilir. Zaman içinde titreşim veya termal döngülerin etkisiyle bu hasar ilerleyebilir ve sonuç olarak bağlantının gevşemesine veya yapısal bütünlüğün tamamen bozulmasına yol açabilir.
Düzensiz diş oluşumu
Yalnızca tork kontrollü sıkma, vidanın plastik içerisinde düzgün ve tutarlı dişler oluşturmasını garanti etmez. Vidalama kuvveti ve hızı kontrol edilmediğinde vida düzensiz dişler açabilir, ısı oluşumuna neden olabilir veya malzemeyi kontrolsüz şekilde deforme edebilir. Bunun sonucunda zayıf bağlantı, düşük çekip çıkarma dayanımı (pull-out strength) ve uzun vadede bağlantı kararsızlığı ortaya çıkabilir.
Yanlış OK sinyalleri
Bir sıkma sistemi, yalnızca hedef torka ulaşıldığı için bağlantıyı OK (uygun) olarak değerlendirebilir. Ancak vida veya plastik parça bu noktada zaten hasar görmüş ya da doğru şekilde oturmamış olabilir.
Plastik montajlarda malzeme sünmesi (creep), sürtünme değişkenliği veya diş deformasyonu nedeniyle gerçek sıkma kuvveti oluşmadan da tork değeri yükselebilir. Bunun sonucunda bağlantının yapısal bütünlüğü gerçekte bozulmuş olmasına rağmen sıkma aleti yanlış bir OK sonucu verebilir.
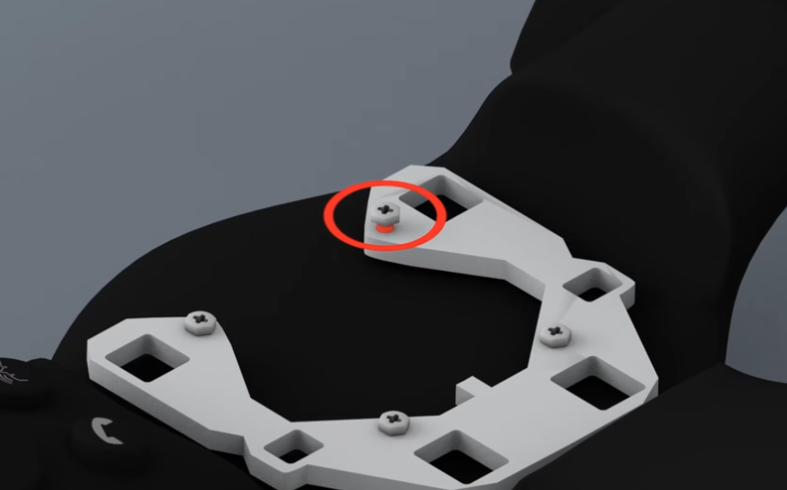
Oturma noktası + açı kontrolü plastik bağlantılarda neden daha iyi sonuç sağlar?
Plastik montaj proseslerinde sektör standardı giderek oturma noktası + açı kontrolüne yöneliyor. Bu yöntem, birbirini tamamlayan iki parametreyi bir araya getirir:
- Oturma noktası (Seating): Vidanın oturma noktasını belirler ve sıkma sırasında oluşan direnci ölçer.
- Açı (Angle): Oturma noktasına ulaşıldıktan sonra kontrollü bir dönüş gerçekleştirilmesini doğrulayarak hedeflenen sıkma kuvvetinin gerçekten elde edilmesini sağlar.
Bu iki parametrenin birlikte kullanılması, plastik malzemenin doğal değişkenliğini kompanse ederek daha güvenilir ve tekrarlanabilir bir sıkma prosesi sağlar.
Not: Sıkma işlemini tork kontrollü olarak tamamlamak da mümkündür (oturma noktası + tork). Bu yöntemde, oturma noktasındaki tork değeri toplam torktan çıkarılarak ölçüm referanslanır; bu işlem ölçümün sıfırlanmasına (tare) benzer bir prensiple gerçekleştirilir.
Oturma noktası + açı kontrolü proseste neden gerçek bir fark yaratır?
Tekrarlanabilirlik: Tüm iş istasyonlarında tutarlı sonuçlar sağlar.
İzlenebilirlik: Standartlara uygunluk ve denetimler için eksiksiz proses verilerinin kayıt altına alınmasını sağlar.
Kalite Güvencesi: Otomatik OK/NOK kararlarıyla kalite kontrolünü destekler.
Daha Az Hurda: Hatalı bağlantıların azalması, üretim maliyetlerinin düşürülmesine yardımcı olur.
Yalnızca tork kontrollü sıkma yerine oturma noktası + açı kontrolünün kullanılması, her montaj uygulaması için uygun açı aralığının ayrı ayrı belirlenmesine olanak tanır. Böylece her bağlantının belirlenen spesifikasyonları karşılaması sağlanırken, proses sapmaları sistem tarafından otomatik olarak tespit edilir.