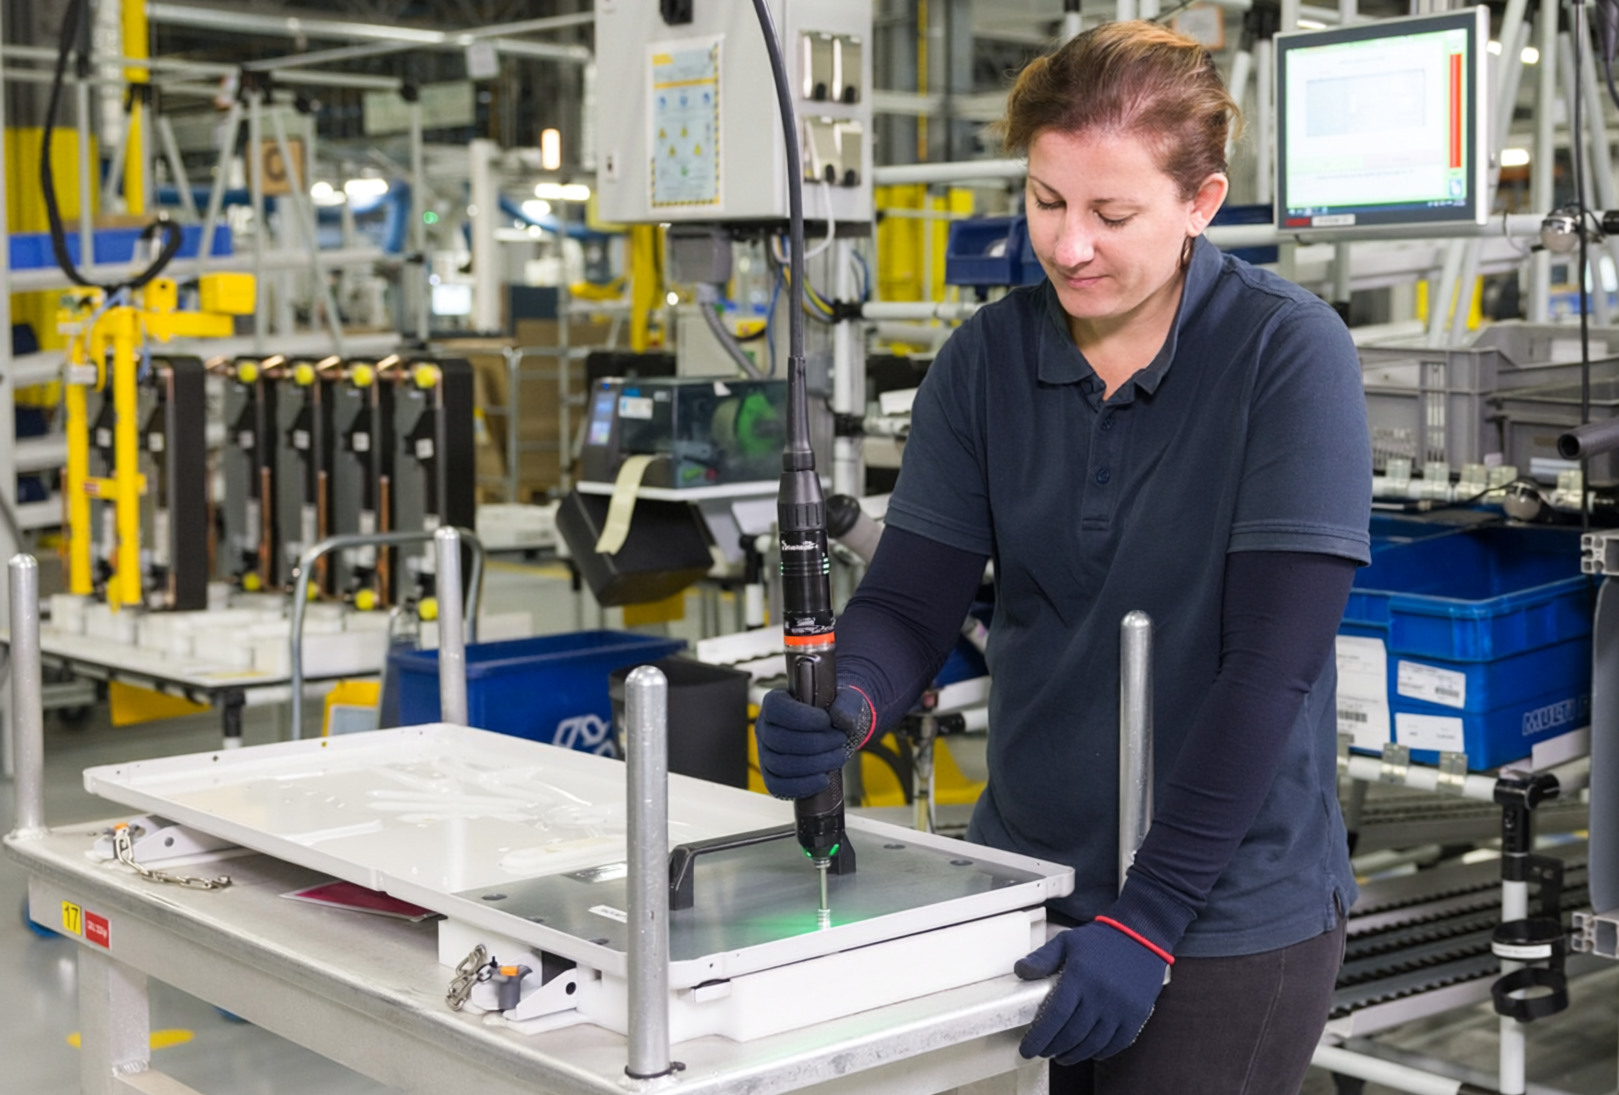
Zakaj zategovanje zgolj z navorom ni uspešno pri sestavljanju plastičnih delov?
Pritrditev zgolj z navorom je po naravi omejena s trenjem v spoji: visoko trenje povzroča nizko silo prijema, medtem ko nizko trenje povzroča visoko silo prijema. Pri kovinskih sklopih je ta omejitev pogosto zanemarljiva ali predvidljiva, pri uporabi plastike pa lahko velika nihanja trenja povzročijo resne napake, bodisi prekomerno precenjevanje sile prijema in prezgodnje ustavljanje, bodisi njeno podcenjevanje in poškodovanje spoja zaradi prekomerne sile.
Pogosto se spregleda tudi potisna sila (aksialna sila), vendar je pomembna, saj neposredno vpliva na kakovost sestavljanja in življenjsko dobo navoja. Če je sila vstavljanja prevelika, se lahko izboklina raztegne ali razpoči. Če je premajhna, se navoji morda ne oblikujejo v celoti, kar zmanjša odpornost proti izvleku in ponovljivost.
Kakšna so skrita tveganja zategovanja zgolj z navorom?
Ker se plastika ne obnaša enako kot kovine, se tveganja za kakovost znatno povečajo.
- Deformacija materiala ali celo popolna okvara dela
Prevelik navor lahko povzroči raztezanje, razpokanje ali sesedanje plastičnega izbočka, zlasti če je material že obremenjen z vstavno silo vijaka. Sčasoma se ta poškodba lahko širi pod vplivom vibracij ali toplotnih ciklov, kar na koncu vodi do popuščanja spoja ali popolne strukturne okvare.
- Nepravilno oblikovanje navoja
Kontrola zgolj na podlagi navora ne zagotavlja, da vijak v plastiki oblikuje čiste in enakomerne navoje. Brez kontrole sile vstavljanja in hitrosti lahko vijak izreže neenakomerne navoje, ustvari toploto ali neenakomerno potiska material. To vodi do šibkega vpetja, zmanjšane odpornosti proti izvleku in dolgoročne nestabilnosti spoja.
Sistem za zategovanje lahko poroča, da je spoj sprejemljiv zgolj na podlagi doseganja ciljnega navora, čeprav je vijak ali plastični del morda že poškodovan ali nepravilno nameščen. Pri plastičnih sklopih lahko lezanje materiala, nihanje trenja ali deformacija navoja povzročijo povečanje navora, ne da bi bila dosežena dejanska pritiskna sila. Rezultat je napačen signal »OK« iz orodja, medtem ko je strukturna celovitost spoja dejansko ogrožena.
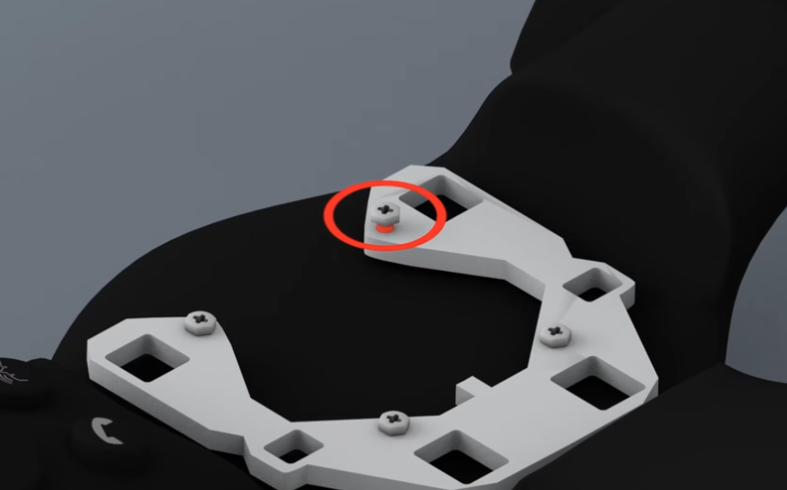
Zakaj vgradnja z nadzorom vgradne globine in kota zagotavlja boljše plastične spoje?
Industrijski standard se pri postopku sestavljanja plastičnih delov vse bolj premika v smeri kontrole »vpetost plus kot«, metode, ki združuje dva dopolnjujoča se parametra:
- Vstavljanje: Določa točko vstavljanja in meri upor med zategovanjem.
- Kot: potrdi nadzorovano vrtenje po vpetju in tako zagotovi, da je pričakovana pritrdilna sila dejansko dosežena.
Ta kombinacija kompenzira naravno spremenljivost plastike in zagotavlja bolj robusten, ponovljiv proces.
Opomba: Mogoče je tudi zaključiti z zategovanjem z navorom (vpetost in navor), tako da se navor v točki vpetosti odšteje (podobno kot pri tariranju merilnika).
Zakaj kontrola »vpetje plus kot« resnično vpliva na proces?
- Ponovljivost: Dosledni rezultati na vseh delovnih postajah.
- Sledljivost: Celotni dnevniki podatkov za skladnost in revizije.
- Zagotavljanje kakovosti: prek avtomatiziranih odločitev OK/NOK.
- Manj odpadkov: Manj okvarjenih spojev pomeni nižje proizvodne stroške.
- Dosledna celovitost spojev: tudi pri različnih plastičnih materialih ali geometrijah.
Uporaba vpetosti in kota namesto zgolj navora omogoča prilagoditev kotnega okna za vsako sestavo. Proizvajalci zagotovijo, da vsak spoj ustreza specifikacijam, odstopanja pa se samodejno označijo.