Automobilový priemysel

Všeobecný priemysel

E-Mobilita

Systémoví integrátori

Plastové zostavy: Prečo nestačí len regulácia krútiaceho momentu a ako kombinácia dosadania a uhla zaručuje spoľahlivejšie spoje

Čo je montáž plastových dielov?

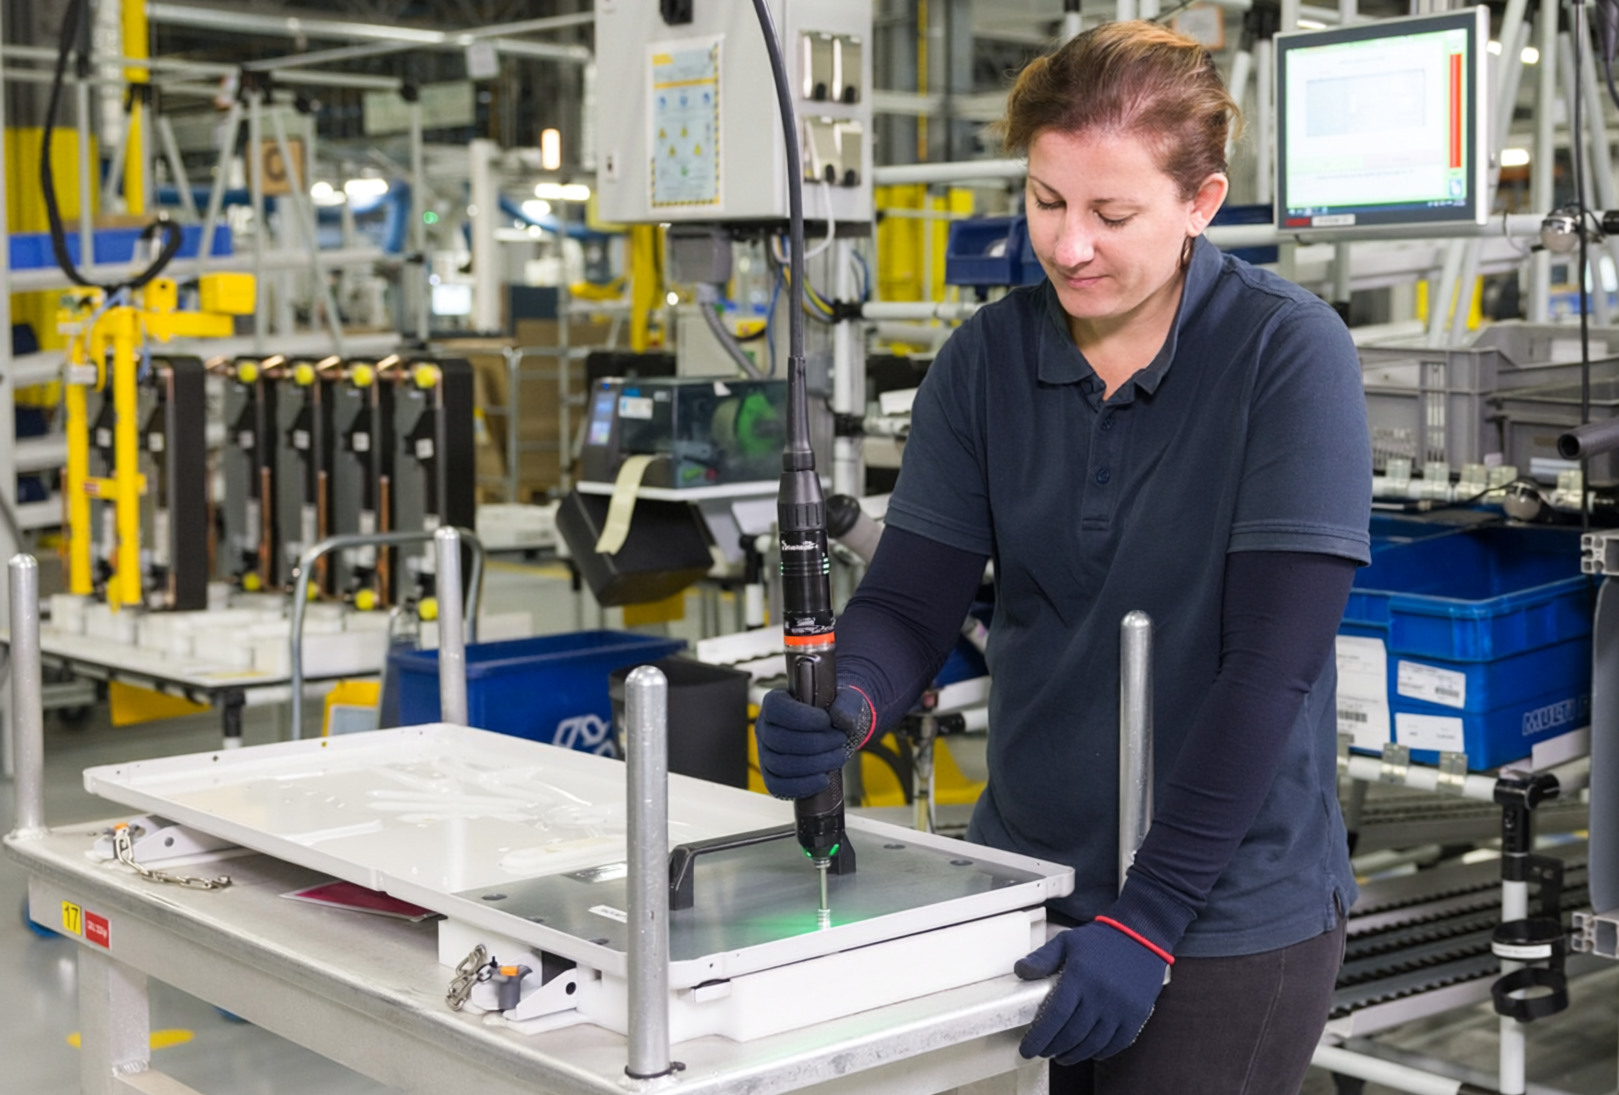
Montáž plastov označuje proces spájania plastových komponentov navzájom alebo integrácie plastových dielov s kovovými či kompozitnými prvkami s cieľom vytvoriť hotový výrobok vo výrobe, čo si vyžaduje kontrolovaný krútiaci moment a presné parametre procesu, aby sa predišlo poškodeniu.

Systémy montáže plastov sa čoraz viac využívajú v rôznych odvetviach a plastové komponenty sú všade, od palubných dosiek v automobiloch až po spotrebnú elektroniku. Vďaka svojej nízkej hmotnosti a nákladovej efektívnosti sú nevyhnutnou súčasťou modernej výroby. Pri upevňovaní samorezných skrutiek do plastu sa však mnohí výrobcovia stále spoliehajú len na utiahnutie pomocou krútiaceho momentu. Plasty však majú svoje špecifické vlastnosti a táto nezhoda vedie k zbytočným chybám, prepracovávaniu a dlhodobým poruchám. 

Pozrime sa, prečo upevňovanie výlučne na základe krútiaceho momentu nestačí – a ako kontrola dosadania a uhla mení kvalitu, konzistentnosť a produktivitu pri montáži plastových dielov.

Objavte naše riešenia v oblasti montáže plastových dielov

Prečo zlyhá utiahnutie výlučne momentom pri montáži plastových dielov?

Upevňovanie výlučne krútiacim momentom je zo svojej podstaty obmedzené trením v spoji: vysoké trenie vedie k nízkej upínacej sile, zatiaľ čo nízke trenie vedie k vysokej upínacej sile. Pri montáži kovových dielov je toto obmedzenie často zanedbateľné alebo predvídateľné, avšak pri aplikáciách s plastmi môže veľká variabilita trenia viesť k závažným chybám, a to buď k výraznému nadhodnoteniu upínacej sily a predčasnému zastaveniu, alebo k jej podhodnoteniu a poškodeniu spoja v dôsledku pôsobenia nadmernej sily.

Tiež sa často ignoruje tlačná sila (axiálna sila), ktorá je však dôležitá, pretože priamo ovplyvňuje kvalitu montáže a životnosť závitu. Ak je vtláčacia sila príliš vysoká, výstupok sa môže natiahnuť alebo prasknúť. Ak je príliš nízka, závity sa môžu vytvoriť neúplne, čo zníži pevnosť proti vytiahnutiu a opakovateľnosť.

Aké sú skryté riziká utiahnutia iba pomocou krútiaceho momentu?

Keďže plasty nereagujú rovnako ako kovy, riziká týkajúce sa kvality sa výrazne zvyšujú.

  • Deformácia materiálu alebo dokonca úplné zlyhanie dielu

Nadmerný krútiaci moment môže spôsobiť natiahnutie, prasknutie alebo zrútenie plastového výstupku, najmä ak je materiál už namáhaný vkladacou silou skrutky. V priebehu času sa toto poškodenie môže šíriť v dôsledku vibrácií alebo teplotných cyklov, čo nakoniec vedie k uvoľneniu spoja alebo úplnému zlyhaniu konštrukcie.

  • Nepravidelná tvorba závitov

Regulácia iba na základe krútiaceho momentu nezaručuje, že skrutka vytvorí v plaste čistý a rovnomerný závit. Bez regulácie vtlačnej sily a rýchlosti môže skrutka vyrezať nepravidelný závit, generovať teplo alebo nerovnomerne tlačiť na materiál. To vedie k slabému záberu, zníženej pevnosti proti vytiahnutiu a dlhodobej nestabilite spoja.

  • Falošné signály „OK“

Uťahovací systém môže hlásiť spoj ako vyhovujúci výlučne na základe dosiahnutia cieľového krútiaceho momentu, aj keď skrutka alebo plastová súčasť môže byť už poškodená alebo nesprávne usadená. Pri montáži plastových dielov môže tečenie materiálu, kolísanie trenia alebo deformácia závitu spôsobiť nárast krútiaceho momentu bez dosiahnutia skutočného upínacieho zaťaženia. Výsledkom je falošný signál „OK“ z náradia, pričom konštrukčná integrita spoja je v skutočnosti ohrozená.
Prečo metóda „usadenie plus uhol“ vytvára lepšie plastové spoje?

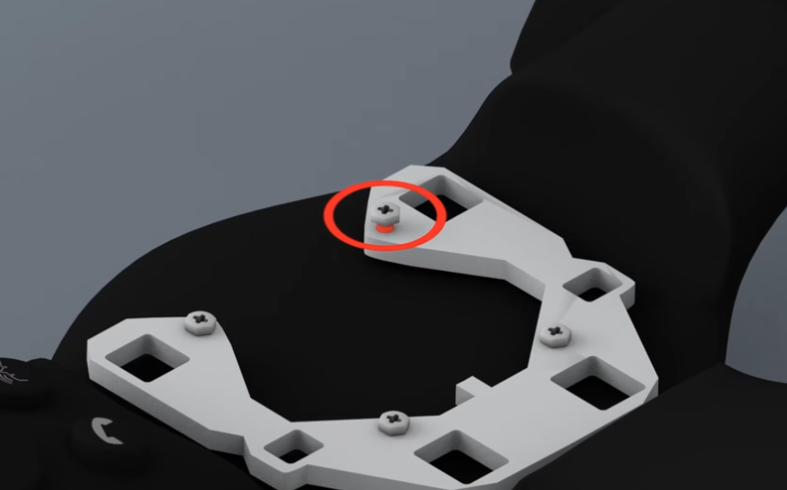
Pri montáži plastových dielov sa priemyselný štandard čoraz viac posúva smerom k riadeniu „zasadenie plus uhol“, čo je metóda kombinujúca dva komplementárne parametre: 

  1. Usadenie: Identifikuje bod usadenia a meria odpor počas utiahnutia.
  2. Uhol: Potvrdzuje kontrolované otáčanie po dosadnutí, čím sa zabezpečuje, že sa skutočne dosiahne očakávané upínacie zaťaženie. 

Táto kombinácia kompenzuje prirodzenú variabilitu plastu a zabezpečuje robustnejší a opakovateľnejší proces. 

Poznámka: Je tiež možné dokončiť utiahnutie krútiacim momentom (zasadenie a krútiaci moment) odpočítaním krútiaceho momentu v bode zasadenia (podobne ako pri tarovaní merania). 

Prečo regulácia usadenia plus uhla prináša skutočný rozdiel v procese?

  • Opakovateľnosť: Konzistentné výsledky na všetkých pracoviskách.
  • Vysledovateľnosť: Kompletné protokoly údajov pre účely dodržiavania predpisov a auditov.
  • Zabezpečenie kvality: Prostredníctvom automatizovaných rozhodnutí OK/NOK.
  • Zníženie množstva zmetkov: Menej chybných spojov znamená nižšie výrobné náklady.
  • Konzistentná integrita spojov: Aj pri použití rôznych plastových materiálov alebo geometrií.

Použitie usadenia + uhla namiesto samotného krútiaceho momentu umožní prispôsobiť uhlové rozpätie pre každú montáž. Výrobcovia tak zabezpečia, že každý spoj spĺňa špecifikácie a odchýlky sú automaticky označené.

Najlepšie nástroje na utiahnutie plastových spojov

Hoci najspoľahlivejšou stratégiou pre plastové zostavy je kombinácia usadenia a uhla, rozhodujúcu úlohu zohráva samotný utahovací nástroj. Moderné zariadenia na montáž plastových dielov musia kombinovať presnú reguláciu sily, spoľahlivú detekciu usadenia a úplnú sledovateľnosť procesu, aby bola zabezpečená konzistentná kvalita spojov – a práve v tomto vynikajú eRAPID a séria EIDS.

eRAPID, inovatívny elektrický podávač skrutiek od spoločnosti Desoutter, spája presnosť, kontrolu a inteligenciu – presne to, čo montáž plastových dielov potrebuje.

  • Presná regulácia tlačnej sily: Programovateľné riadenie tlačnej sily v reálnom čase chráni citlivé komponenty pred nadmernou silou a zabraňuje vzniku mikrotrhlín a poškodeniu závitov ešte predtým, ako k nim dôjde. Tým sa znižuje variabilita ťahového momentu spôsobená silou vyvíjanou obsluhou alebo pneumatickým systémom, čo uľahčuje detekciu bodu dosadnutia.
  • Meranie hĺbky v reálnom čase: Zabezpečuje, že skrutka dosiahne požadovanú hĺbku zasadenia konzistentne, a to aj v náročných geometriách.
  • Programovateľný viacstupňový pohyb: Prispôsobuje utiahnutie vo fázach zasúvania, tvarovania závitu, dosadania a konečného dosadania s uhlom. To je obzvlášť cenné pre plasty, ktoré vyžadujú kontrolovanú rýchlosť a plynulé prechody.
  • Inteligentné sledovanie údajov: Vďaka úplnej vysledovateľnosti podporuje eRAPID pracovné postupy v rámci Industry 4.0 – premení každé utiahnutie na využiteľné a overiteľné údaje.

„Na rozdiel od skrutkovacieho modulu s pneumatickými pohonnými jednotkami, ktorý môže byť z hľadiska ťahu ťažko nastaviteľný a zvyčajne poskytuje konštantnú silu, eRAPID umožňuje vysoko presné a opakovateľné riadenie ťahu a dokáže sa prispôsobiť rôznym scenárom v rámci tej istej montáže.“

Mickael Vignault – expert na podávanie skrutiek

Zistite, ako môže eRAPID zlepšiť kvalitu a opakovateľnosť montáže plastových dielov

Šraubovacie skrutkovače EIDS od spoločnosti Desoutter s nízkym krútiacim momentom a snímačom, ktoré predstavujú novinku z roku 2026 a zabezpečujú presné utiahnutie už od 0,2 Nm, sú tiež obzvlášť vhodné pre montáž plastových dielov.

  • Vysoko presné meranie krútiaceho momentu a uhla zabezpečuje konzistentné vytvorenie závitu a zabraňuje nadmernému dotiahnutiu v citlivých miestach.
  • Plynulé a kontrolované uvoľňovanie krútiaceho momentu znižuje tvorbu tepla a deformáciu materiálu počas vytvárania závitov.
  • Pokročilá detekcia usadenia zvyšuje spoľahlivosť stratégií „usadenie plus uhol“ aj pri premenlivých podmienkach trenia, typických pre plasty.
  • Schopnosť pracovať s nízkym krútiacim momentom (už od 0,2 Nm) robí systém EIDS ideálnym pre malé spojovacie prvky používané v elektronike, interiérových komponentoch a ľahkých zostavách.
  • Úplná sledovateľnosť (krútiaci moment, uhol, rýchlosť) podporuje zabezpečenie kvality a eliminuje falošné potvrdenia správnosti.

Zistite viac o sérii EIDS a o tom, ako zlepšuje výkonnosť pri utahovaní s nízkym krútiacim momentom

Systémy eRAPID a EIDS spoločne ponúkajú komplexný prístup k moderným systémom montáže plastov, a to aj v prípade náročných materiálov.

Ako zaviesť spoľahlivý prístup „seating plus angle“?

Pri implementácii stratégie „usadenie plus uhol“ v plastových zostavách sa celkovo zameriavajte na: 

  • Určite správnu veľkosť vodiacich otvorov: Priemer vodiaceho otvoru ovplyvňuje tvorbu závitov a stabilitu krútiaceho momentu. Ak je príliš malý, dochádza k výkyvom krútiaceho momentu; ak je príliš veľký, závity sa nedostatočne zapájajú.
  • Reguláciu rýchlosti utiahnutia: Začnite pomalým nábehom a potom prejdite na rýchle utiahnutie. Voľba rýchlosti závisí od skrutky a materiálu. Zmena rýchlosti sa musí vykonať po fáze usadenia.
  • Použite kontrolované zisťovanie utahovacieho momentu pri usadzovaní: Zistite utahovací moment pri usadzovaní (moment dotiahnutia) pomocou správnej stratégie usadzovania testom na skutočnom výrobku. Tým sa zabráni náhlym špičkám krútiaceho momentu a zníži sa namáhanie výstupku.
  • Použite stratégiu riadenia uhla: Dokončite proces utiahnutia nastavením správneho uhla, aby ste dosiahli správnu upínaciu silu.
  • Používajte pokročilé nástroje: Skrutkovače s snímačmi a inteligentné riadiace jednotky spoločnosti Desoutter sledujú krútiaci moment, uhol, hĺbku a tlak v reálnom čase. Tieto nástroje umožňujú automatické kontroly OK/NOK a export údajov.

Získajte odborné poradenstvo k vášmu ďalšiemu projektu v oblasti montáže plastových dielov!

Pri montáži plastových dielov môže utiahnutie výlučne na základe krútiaceho momentu viesť k nerovnomernému upínaciemu zaťaženiu, poškodeniu závitov a falošným výsledkom „OK“. Zavedením stratégie „usadenie plus uhol“ s presnou detekciou usadenia, riadením uhla, kontrolou axiálneho posunu a úplnou vysledovateľnosťou môžu výrobcovia zlepšiť integritu spoja, opakovateľnosť a celkovú kvalitu montáže. Systémy Desoutter eRAPID a EIDS poskytujú riadenie a údaje potrebné na podporu spoľahlivých procesov upevňovania plastov.