Por que razão o aperto apenas por binário falha na montagem de peças de plástico?
O aperto apenas por binário é intrinsecamente limitado pelo atrito na junta: um atrito elevado resulta numa baixa Força de união, enquanto um atrito baixo produz uma Força de união elevada. Nas montagens metálicas, esta limitação é frequentemente insignificante ou previsível, mas nas aplicações em plástico a grande variação no atrito pode conduzir a erros graves, quer sobreestimando significativamente a Força de união e parando demasiado cedo, quer subestimando-a e danificando a junta ao aplicar uma força excessiva.
A força de empuxo (força axial) também é frequentemente ignorada, mas é importante, uma vez que afeta diretamente a qualidade da montagem e a vida útil da rosca. Se a força de inserção for demasiado elevada, o ressalto pode esticar-se ou rachar. Se for demasiado baixa, as roscas podem formar-se de forma incompleta, reduzindo a resistência à extração e a repetibilidade.
Quais são os riscos ocultos do aperto apenas por binário?
Como os plásticos não reagem da mesma forma que os metais, os riscos de qualidade aumentam significativamente.
- Deformação do material ou mesmo falha total da peça
Um binário excessivo pode fazer com que o rebordo de plástico se estique, rache ou colapse, especialmente quando o material já se encontra sob tensão devido à força de inserção do parafuso. Com o tempo, estes danos podem propagar-se sob vibração ou ciclos térmicos, levando, em última instância, ao afrouxamento da junta ou à falha estrutural total.
- Formação irregular da rosca
O controlo apenas pelo binário não garante que o parafuso forme roscas limpas e consistentes no plástico. Sem controlo da força e da velocidade de inserção, o parafuso pode cortar roscas irregulares, gerar calor ou empurrar o material de forma inconsistente. Isto conduz a um encaixe fraco, a uma resistência à extração reduzida e à instabilidade da junta a longo prazo.
Um sistema de aperto pode indicar que uma junta está aceitável com base apenas no facto de ter atingido o binário alvo, mesmo que o parafuso ou a peça de plástico já estejam danificados ou mal encaixados. Nas montagens de plástico, a fluência do material, a variação do atrito ou a deformação da rosca podem fazer com que o binário aumente sem que se atinja a carga de fixação real. O resultado é um sinal falso de «OK» da ferramenta, enquanto a integridade estrutural da junta está, na verdade, comprometida.
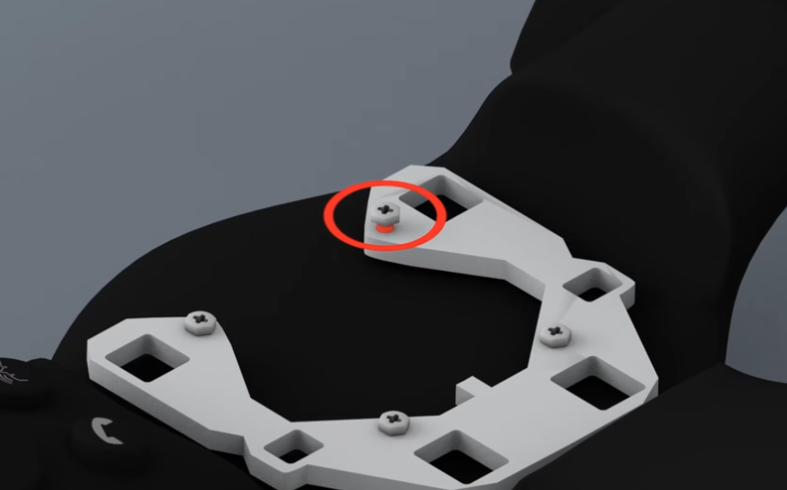
Por que razão o «assentamento mais ângulo» cria melhores juntas de plástico?
A norma da indústria está a orientar-se cada vez mais para o controlo de «assentamento mais ângulo» no processo de montagem de plástico, um método que combina dois parâmetros complementares:
- Assentamento: identifica o ponto de assentamento e mede a resistência durante o aperto.
- Ângulo: Confirma a rotação controlada após o assentamento, garantindo que a carga de aperto esperada é efetivamente alcançada.
Esta combinação compensa a variabilidade natural do plástico e proporciona um processo mais robusto e repetível.
A ter em conta: também é possível concluir com o aperto por binário (assentamento mais binário), subtraindo o binário no ponto de assentamento (semelhante à taragem da medição).
Por que razão o controlo de assentamento mais ângulo faz uma diferença real no processo?
- Repetibilidade: Resultados consistentes em todas as estações de trabalho.
- Rastreabilidade: registos de dados completos para Conformidade e auditorias.
- Garantia de qualidade: Através de decisões automatizadas de «OK/NOK».
- Redução do desperdício: Menos juntas defeituosas significam custos de produção mais baixos.
- Integridade consistente das juntas: mesmo com diferentes materiais plásticos ou geometrias.
A utilização do assentamento + ângulo, em vez de apenas do binário, permitirá ajustar a janela de ângulo para cada montagem. Os fabricantes garantem que todas as juntas cumprem as especificações e que os desvios são sinalizados automaticamente.