Por que o aperto apenas por torque falha na montagem de peças plásticas?
O aperto apenas por torque é inerentemente limitado pelo atrito na junta: alto atrito resulta em baixa Força de união, enquanto baixo atrito produz alta Força de união. Em montagens metálicas, essa limitação costuma ser insignificante ou previsível, mas em aplicações com plástico a grande variação no atrito pode levar a erros graves, seja superestimando excessivamente a Força de união e parando cedo demais, seja subestimando-a e danificando a junta ao aplicar força excessiva.
A força de empuxo (força axial) também é frequentemente ignorada, mas é importante, pois afeta diretamente a qualidade da montagem e a vida útil da rosca. Se a força de inserção for muito alta, o ressalto pode se esticar ou rachar. Se for muito baixa, as roscas podem não se formar completamente, reduzindo a resistência à arrancada e a repetibilidade.
Quais são os riscos ocultos do aperto apenas por torque?
Como os plásticos não reagem da mesma forma que os metais, os riscos à qualidade aumentam significativamente.
- Deformação do material ou até mesmo falha total da peça
Torque excessivo pode fazer com que o ressalto de plástico se estique, rache ou colapse, especialmente quando o material já está sob tensão devido à força de inserção do parafuso. Com o tempo, esse dano pode se propagar sob vibração ou ciclos térmicos, levando, por fim, ao afrouxamento da junta ou à falha estrutural total.
- Formação irregular da rosca
O controle apenas por torque não garante que o parafuso forme roscas limpas e consistentes no plástico. Sem o controle da força e da velocidade de inserção, o parafuso pode cortar roscas irregulares, gerar calor ou empurrar o material de forma inconsistente. Isso leva a um engate fraco, resistência reduzida à arrancada e instabilidade da junta a longo prazo.
- Sinais falsos de aprovação
Um sistema de aperto pode indicar que uma junta está aceitável com base apenas no alcance do torque alvo, mesmo que o parafuso ou a peça plástica já estejam danificados ou mal encaixados. Em montagens plásticas, a fluência do material, a variação do atrito ou a deformação da rosca podem fazer com que o torque aumente sem que a carga de fixação real seja alcançada. O resultado é um sinal falso de “OK” da ferramenta, enquanto a integridade estrutural da junta está, na verdade, comprometida.
Por que o “assentamento mais ângulo” cria juntas plásticas melhores?
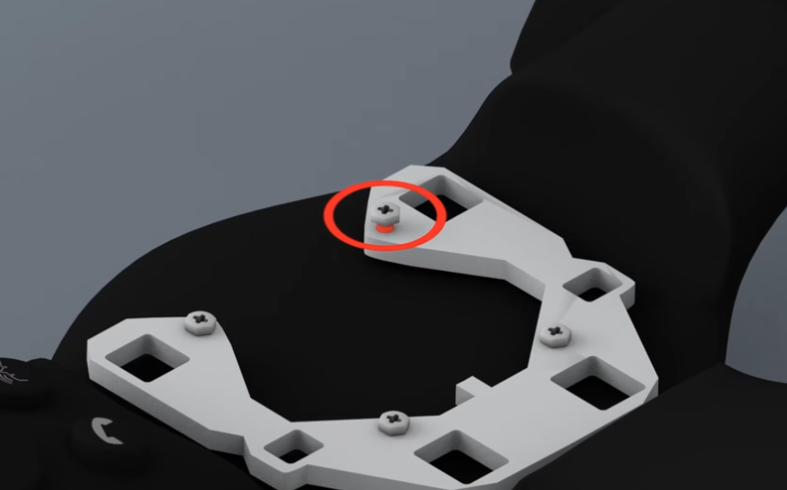
O padrão da indústria está se voltando cada vez mais para o controle de “assentamento mais ângulo” no processo de montagem de plástico, um método que combina dois parâmetros complementares:
- Assentamento: identifica o ponto de assentamento e mede a resistência durante o aperto.
- Ângulo: confirma a rotação controlada após o assentamento, garantindo que a carga de fixação esperada seja realmente alcançada.
Essa combinação compensa a variabilidade natural do plástico e proporciona um processo mais robusto e repetível.
Observação: também é possível concluir com o aperto por torque (assentamento mais torque), subtraindo o torque no ponto de assentamento (semelhante à tara da medição).
Por que o controle de assentamento mais ângulo faz uma diferença real no processo?
- Repetibilidade: resultados consistentes em todas as estações de trabalho.
- Rastreabilidade: Registros completos de dados para Conformidade e auditorias.
- Garantia de qualidade: por meio de decisões automatizadas de aprovação/reprovação.
- Redução de refugo: Menos juntas com defeito significam custos de produção mais baixos.
- Integridade consistente das juntas: mesmo com diferentes materiais plásticos ou geometrias.
O uso de assentamento + ângulo, em vez de apenas torque, permitirá que a janela de ângulo seja ajustada para cada montagem. Os fabricantes garantem que todas as juntas atendam às especificações e que os desvios sejam sinalizados automaticamente.