Motoryzacja

Przemysł ogólny

E-mobilność

Integratorzy systemów

Zespoły z tworzyw sztucznych: Dlaczego sama kontrola momentu obrotowego nie wystarcza i w jaki sposób połączenie „osadzenie plus kąt” zapewnia bardziej niezawodne połączenia

July 24, 2026

Czym jest montaż elementów z tworzyw sztucznych?

Montaż elementów z tworzyw sztucznych to proces łączenia elementów z tworzyw sztucznych lub integrowania części z tworzyw sztucznych z elementami metalowymi lub kompozytowymi w celu uzyskania gotowego produktu w procesie produkcyjnym, wymagający kontrolowanego momentu obrotowego i precyzyjnych parametrów procesowych, aby zapobiec uszkodzeniom.

Systemy montażu elementów z tworzyw sztucznych są coraz szerzej stosowane w różnych gałęziach przemysłu, a elementy z tworzyw sztucznych można znaleźć wszędzie – od desek rozdzielczych w samochodach po elektronikę użytkową. Ich lekka konstrukcja i opłacalność sprawiają, że są one niezbędne w nowoczesnej produkcji. Jednak podczas wkręcania wkrętów samogwintujących w tworzywa sztuczne wielu producentów nadal polega wyłącznie na dokręcaniu z użyciem momentu obrotowego. Tworzywa sztuczne mają jednak swoje specyficzne właściwości, a ta niezgodność prowadzi do możliwych do uniknięcia wad, konieczności ponownej obróbki i długoterminowych awarii. 

Przyjrzyjmy się, dlaczego dokręcanie wyłącznie z uwzględnieniem momentu obrotowego nie spełnia oczekiwań – oraz w jaki sposób sterowanie osadzeniem i kątem obrotu poprawia jakość, spójność i wydajność montażu elementów z tworzyw sztucznych.

Poznaj nasze rozwiązania w zakresie montażu elementów z tworzyw sztucznych

Dlaczego dokręcanie wyłącznie momentem obrotowym nie sprawdza się w montażu elementów z tworzyw sztucznych?

Mocowanie wyłącznie momentem obrotowym jest z natury ograniczone przez tarcie w połączeniu: wysokie tarcie skutkuje niską siłą zacisku, natomiast niskie tarcie powoduje wysoką siłę zacisku. W montażu elementów metalowych ograniczenie to jest często nieistotne lub przewidywalne, jednak w przypadku tworzyw sztucznych duże wahania tarcia mogą prowadzić do poważnych błędów – polegających albo na znacznym przeszacowaniu siły zacisku i zbyt wczesnym zakończeniu dokręcania, albo na jej niedoszacowaniu i uszkodzeniu połączenia w wyniku zastosowania nadmiernej siły.

Siła osiowa jest również często pomijana, ale ma ona znaczenie, ponieważ bezpośrednio wpływa na jakość montażu i żywotność gwintu. Jeśli siła wciskania jest zbyt duża, występ może ulec rozciągnięciu lub pęknięciu. Jeśli jest zbyt mała, gwinty mogą uformować się niekompletnie, co zmniejsza wytrzymałość na wyrywanie i powtarzalność.

Jakie są ukryte zagrożenia związane z dokręcaniem wyłącznie momentem obrotowym?

Ponieważ tworzywa sztuczne nie zachowują się tak jak metale, ryzyko związane z jakością znacznie wzrasta.

  • Odkształcenie materiału, a nawet całkowite uszkodzenie elementu

Nadmierny moment obrotowy może spowodować rozciągnięcie, pęknięcie lub zapadnięcie się plastikowego występu, zwłaszcza gdy materiał jest już obciążony siłą wkręcania śruby. Z czasem uszkodzenie to może się rozprzestrzeniać pod wpływem drgań lub cykli termicznych, prowadząc ostatecznie do poluzowania połączenia lub całkowitej awarii konstrukcji.

  • Nieregularne formowanie gwintu

Sterowanie wyłącznie za pomocą momentu obrotowego nie gwarantuje, że śruba utworzy w tworzywie sztucznym czyste i jednolite gwinty. Bez sterowania siłą wkręcania i prędkością śruba może wycinać nieregularne gwinty, generować ciepło lub nierównomiernie wypychać materiał. Prowadzi to do słabego połączenia, zmniejszonej wytrzymałości na wyrywanie oraz długotrwałej niestabilności połączenia.

  • Fałszywe sygnały „OK”

System dokręcania może zgłosić połączenie jako akceptowalne wyłącznie na podstawie osiągnięcia docelowego momentu obrotowego, nawet jeśli śruba lub element z tworzywa sztucznego mogą być już uszkodzone lub nieprawidłowo osadzone. W połączeniach z tworzyw sztucznych pełzanie materiału, wahania tarcia lub odkształcenie gwintu mogą powodować wzrost momentu obrotowego bez osiągnięcia rzeczywistego obciążenia zaciskowego. Skutkiem tego jest fałszywy sygnał „OK” z narzędzia, podczas gdy integralność strukturalna połączenia jest w rzeczywistości zagrożona.
Dlaczego połączenie „osadzenie plus kąt” zapewnia lepsze połączenia z tworzyw sztucznych?

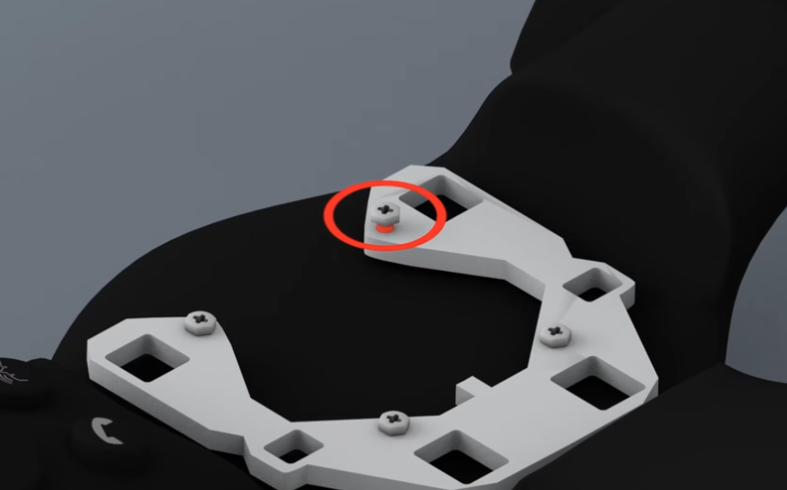
Standard branżowy coraz częściej zmierza w kierunku sterowania „osadzeniem i kątem” w procesie montażu elementów z tworzyw sztucznych – metody łączącej dwa uzupełniające się parametry: 

  1. Osadzenie: identyfikuje punkt osadzenia i mierzy opór podczas dokręcania.
  2. Kąt: potwierdza kontrolowany obrót po osiągnięciu punktu osadzenia, gwarantując, że oczekiwany moment docisku został rzeczywiście osiągnięty. 

To połączenie kompensuje naturalną zmienność tworzyw sztucznych i zapewnia bardziej niezawodny, powtarzalny proces. 

Warto zauważyć: Możliwe jest również zakończenie procesu dokręcaniem z użyciem momentu obrotowego (osadzenie i moment obrotowy), poprzez odjęcie momentu obrotowego w punkcie osadzenia (podobnie jak w przypadku tarowania pomiaru). 

Dlaczego sterowanie osadzeniem i kątem ma tak istotny wpływ na proces?

  • Powtarzalność: Spójne wyniki na wszystkich stanowiskach roboczych.
  • Identyfikowalność: kompletne dzienniki danych na potrzeby zgodności z przepisami i audytów.
  • Zapewnienie jakości: dzięki zautomatyzowanym decyzjom „OK/NOK”.
  • Zmniejszenie ilości odpadów: Mniejsza liczba wadliwych połączeń oznacza niższe koszty produkcji.
  • Stała integralność połączeń: nawet w przypadku różnych tworzyw sztucznych lub geometrii.

Zastosowanie osadzenia i kąta zamiast samego momentu obrotowego pozwala na dostosowanie zakresu kątowego dla każdego zespołu. Producenci mają pewność, że każde połączenie spełnia specyfikację, a odchylenia są automatycznie sygnalizowane.

Najlepsze narzędzia do dokręcania połączeń z tworzyw sztucznych

Chociaż strategia „osadzenie plus kąt” jest najbardziej niezawodną metodą w przypadku zespołów z tworzyw sztucznych, decydującą rolę odgrywa samo narzędzie dokręcające. Nowoczesny sprzęt do montażu elementów z tworzyw sztucznych musi łączyć precyzyjną kontrolę siły, niezawodne wykrywanie osadzenia oraz pełną identyfikowalność procesu, aby zapewnić stałą jakość połączeń – i właśnie w tym zakresie eRAPID oraz seria EIDS wyróżniają się na tle konkurencji.

eRAPID, innowacyjny elektryczny podajnik śrub firmy Desoutter, łączy w sobie precyzję, sterowanie i inteligencję – czyli dokładnie to, czego potrzebują zespoły z tworzyw sztucznych.

  • Precyzyjne sterowanie siłą docisku: Programowalne sterowanie siłą docisku w czasie rzeczywistym chroni delikatne elementy przed nadmiernym obciążeniem, zapobiegając powstawaniu mikropęknięć i zerwaniu gwintu, zanim do nich dojdzie. Zmniejsza to zmienność momentu oporu spowodowanego siłą wywieraną przez operatora lub siłą pneumatyczną, ułatwiając w ten sposób wykrycie punktu osadzenia.
  • Pomiar głębokości w czasie rzeczywistym: Gwarantuje, że śruba konsekwentnie osiąga zamierzoną głębokość wkręcenia, nawet w przypadku skomplikowanych geometrii.
  • Programowalny ruch wieloetapowy: dostosowuje dokręcanie na etapach wprowadzania, formowania gwintu, osadzania oraz końcowego osadzania z uwzględnieniem kąta. Jest to szczególnie cenne w przypadku tworzyw sztucznych, które wymagają kontrolowanej prędkości i płynnych przejść.
  • Inteligentne śledzenie danych: Dzięki pełnej identyfikowalności eRAPID wspiera procesy pracy w ramach Przemysłu 4.0 – przekształcając każdy proces dokręcania w przydatne, podlegające audytowi dane.

„W przeciwieństwie do modułów wkrętaków z siłownikami pneumatycznymi, które mogą być trudne do regulacji pod względem siły nacisku i zazwyczaj dostarczają stałą siłę, eRAPID umożliwia wysoce precyzyjne i powtarzalne sterowanie siłą nacisku oraz może dostosowywać się do różnych scenariuszy w ramach tego samego montażu”.

Mickael Vignault – ekspert ds. podawania śrub

Dowiedz się, jak eRAPID może poprawić jakość i powtarzalność montażu elementów z tworzyw sztucznych

Wkrętaki Desoutter z przetwornikiem niskiego momentu obrotowego EIDS – innowacja z 2026 roku zapewniająca precyzyjne dokręcanie już od 0,2 Nm – nadają się również szczególnie dobrze do zastosowań związanych z montażem elementów z tworzyw sztucznych.

  • Wysoka dokładność pomiaru momentu obrotowego i kąta zapewnia spójne formowanie gwintu oraz zapobiega nadmiernemu dokręcaniu w newralgicznych miejscach.
  • Płynne, kontrolowane wykręcanie zmniejsza wytwarzanie ciepła i odkształcenie materiału podczas formowania gwintu.
  • Zaawansowane wykrywanie osadzenia poprawia niezawodność strategii „osadzenie plus kąt”, nawet w zmiennych warunkach tarcia typowych dla tworzyw sztucznych.
  • Możliwość pracy z niskim momentem obrotowym (już od 0,2 Nm) sprawia, że system EIDS idealnie nadaje się do małych elementów złącznych stosowanych w elektronice, elementach wyposażenia wnętrz oraz lekkich zespołach.
  • Pełna identyfikowalność (moment obrotowy, kąt, prędkość) wspiera zapewnienie jakości i eliminuje fałszywe potwierdzenia poprawności.

Dowiedz się więcej o serii EIDS i o tym, jak poprawia ona wydajność dokręcania przy niskim momencie obrotowym

Rozwiązania eRAPID i seria EIDS stanowią razem kompleksowe podejście do nowoczesnych systemów montażu elementów z tworzyw sztucznych, nawet w przypadku materiałów trudnych w obróbce.

Jak wdrożyć niezawodną strategię „seating plus angle”?

Ogólnie rzecz biorąc, aby wdrożyć strategię „osadzenia plus kąt” w zespołach z tworzyw sztucznych, należy skupić się na: 

  • Określenie odpowiedniej wielkości otworu pilotowego: Średnica otworu pilotowego wpływa na kształtowanie się gwintu i stabilność momentu obrotowego. Zbyt mały otwór powoduje skoki momentu obrotowego; zbyt duży – brak połączenia gwintów.
  • Sterowanie prędkością dokręcania: Należy rozpocząć od łagodnego przyspieszania, a następnie przejść do szybkiego zwalniania. Wybór prędkości zależy od śruby i materiału. Zmiana prędkości musi nastąpić po zakończeniu fazy osadzania.
  • Zastosowanie kontrolowanego wykrywania momentu osadzenia: Należy wykrywać moment osadzenia (moment docisku) przy użyciu odpowiedniej strategii osadzania poprzez test na rzeczywistym produkcie. Zapobiega to nagłym skokom momentu obrotowego i zmniejsza obciążenie występu.
  • Zastosuj strategię sterowania kątem: zakończ proces dokręcania, ustawiając odpowiedni kąt, aby osiągnąć właściwą siłę zacisku.
  • Należy stosować zaawansowane narzędzia: wkrętaki z przetwornikami i inteligentne sterowniki firmy Desoutter monitorują moment obrotowy, kąt, głębokość i siłę docisku w czasie rzeczywistym. Narzędzia te umożliwiają automatyczne sprawdzanie poprawności (OK/NOK) oraz eksport danych.

Skorzystaj z fachowej porady dotyczącej Twojego kolejnego projektu związanego z montażem elementów z tworzyw sztucznych!

W przypadku zespołów z tworzyw sztucznych dokręcanie wyłącznie na moment obrotowy może prowadzić do nierównomiernego obciążenia zaciskowego, uszkodzenia gwintu oraz fałszywych wyników „OK”. Dzięki zastosowaniu strategii „osadzenie plus kąt” – obejmującej precyzyjne wykrywanie osadzenia, kontrolę kąta, zarządzanie siłą osadzenia oraz pełną identyfikowalność – producenci mogą poprawić integralność połączeń, powtarzalność oraz ogólną jakość montażu. Rozwiązania Desoutter eRAPID i EIDS zapewniają sterowanie i dane niezbędne do wsparcia niezawodnych procesów mocowania elementów z tworzyw sztucznych.