Automotive

Algemene industrieën

E-mobiliteit

Systeemintegrators

Kunststof assemblages: Waarom koppelcontrole alleen niet voldoende is en hoe de combinatie van inpersdiepte en hoek zorgt voor betrouwbaardere verbindingen

Wat is kunststofassemblage?

Kunststofassemblage verwijst naar het proces waarbij kunststofcomponenten aan elkaar worden bevestigd, of waarbij kunststofonderdelen worden geïntegreerd met metalen of composietelementen, om zo een eindproduct te creëren. Dit vereist een gecontroleerd aanhaalmoment en nauwkeurige procesparameters om schade te voorkomen.

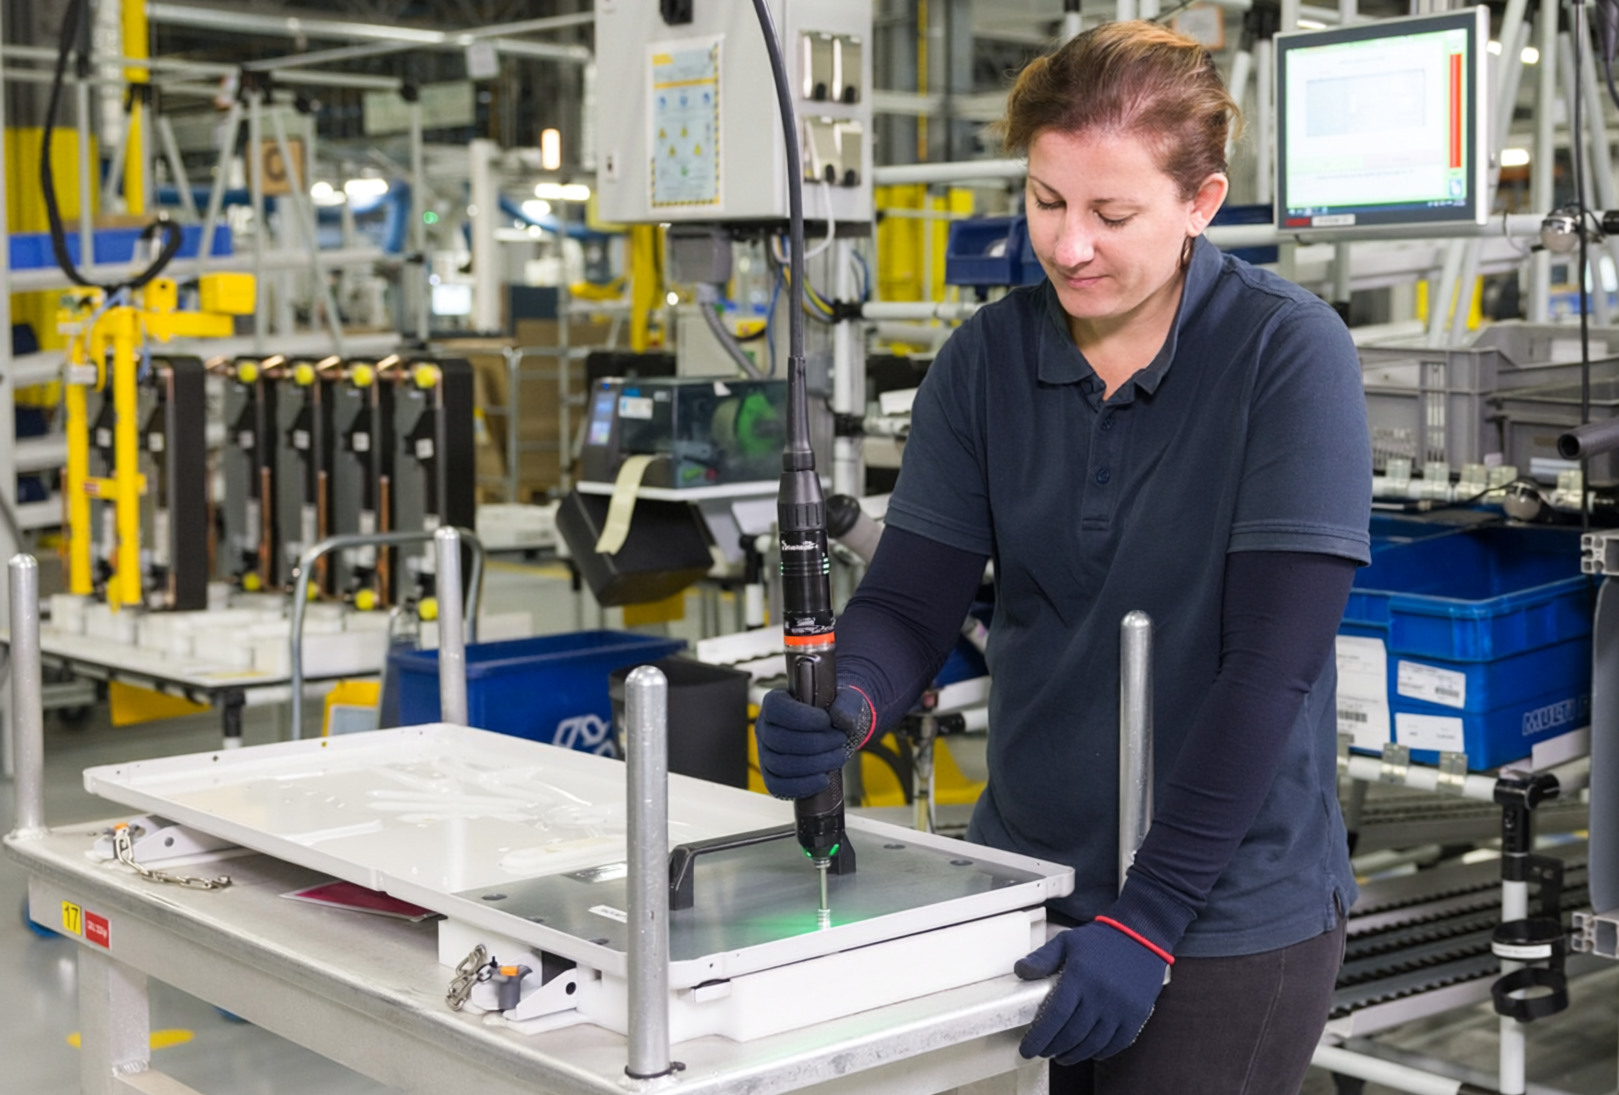
Kunststofassemblage wordt in steeds meer sectoren toegepast en kunststofonderdelen zijn overal te vinden, van dashboards in auto's tot consumentenelektronica. Door hun lichte gewicht en kostenefficiëntie zijn ze onmisbaar in de moderne productie. Bij het vastzetten van zelftappende schroeven in kunststof vertrouwen veel fabrikanten echter nog steeds uitsluitend op aandraaien op basis van koppel. Maar kunststoffen hebben hun eigen specifieke eigenschappen, en die mismatch leidt tot vermijdbare defecten, herstelwerk en storingen op de lange termijn. 

Laten we eens bekijken waarom aandraaien op basis van koppel alleen tekortschiet – en hoe controle op zowel de inpersdiepte als de hoek de kwaliteit, consistentie en productiviteit bij kunststofassemblages verbetert.

Ontdek onze oplossingen voor de assemblage van kunststofonderdelen

Waarom faalt het vastdraaien met alleen koppel bij de assemblage van kunststofonderdelen?

Vastzetten op basis van koppel alleen wordt inherent beperkt door wrijving in de verbinding: hoge wrijving leidt tot een lage klemkracht, terwijl lage wrijving een hoge klemkracht oplevert. Bij metalen assemblages is deze beperking vaak verwaarloosbaar of voorspelbaar, maar bij kunststoftoepassingen kan de grote variatie in wrijving tot ernstige fouten leiden: ofwel wordt de klemkracht sterk overschat en wordt er te vroeg gestopt, ofwel wordt deze onderschat en wordt de verbinding beschadigd door het uitoefenen van overmatige kracht.

Ook de stuwkracht (axiale kracht) wordt vaak genegeerd, maar deze is wel degelijk van belang, aangezien deze rechtstreeks van invloed is op de montagekwaliteit en de levensduur van de schroefdraad. Als de inbrengkracht te hoog is, kan de naaf uitrekken of barsten. Als deze te laag is, kan de schroefdraad onvolledig worden gevormd, waardoor de uittreksterkte en de herhaalbaarheid afnemen.

Wat zijn de verborgen risico’s van aandraaien op basis van koppel alleen?

Aangezien kunststoffen zich anders gedragen dan metalen, nemen de kwaliteitsrisico’s aanzienlijk toe.

  • Materiaalvervorming of zelfs volledig falen van het onderdeel

Een te hoog koppel kan ervoor zorgen dat de kunststof naaf uitrekt, barst of instort, vooral wanneer het materiaal al onder spanning staat door de inbrengkracht van de schroef. Na verloop van tijd kan deze schade zich onder invloed van trillingen of thermische cycli uitbreiden, wat uiteindelijk leidt tot het losraken van de verbinding of een volledig structureel falen.

  • Onregelmatige schroefdraadvorming

Controle op basis van koppel alleen garandeert niet dat de schroef zuivere, consistente schroefdraden in de kunststof vormt. Zonder controle van de inbrengkracht en -snelheid kan de schroef onregelmatige schroefdraden snijden, warmte genereren of het materiaal ongelijkmatig verplaatsen. Dit leidt tot een zwakke verbinding, verminderde uittreksterkte en instabiliteit van de verbinding op de lange termijn.

  • Valse OK-signalen

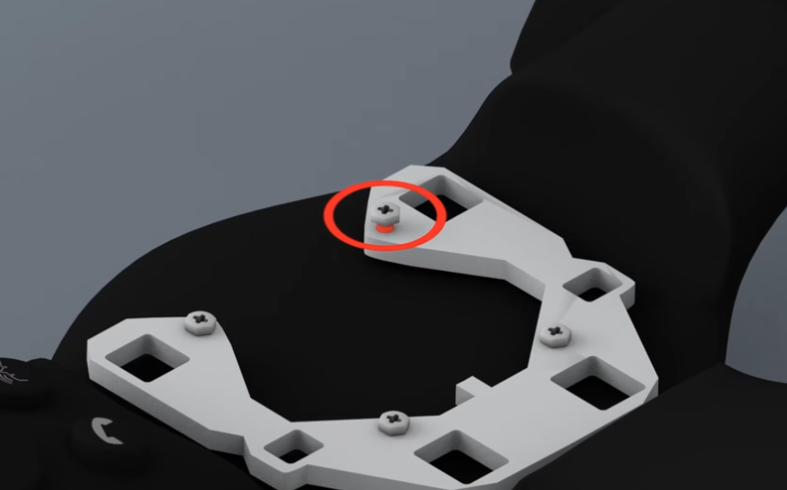
Een aandraaisysteem kan een verbinding als acceptabel rapporteren uitsluitend op basis van het bereiken van het streefkoppel, ook al is de schroef of het kunststofonderdeel mogelijk al beschadigd of onjuist geplaatst. Bij kunststofverbindingen kunnen materiaalkruip, variaties in wrijving of schroefdraadvervorming ervoor zorgen dat het koppel toeneemt zonder dat de werkelijke klemkracht wordt bereikt. Het resultaat is een vals OK-signaal van het gereedschap, terwijl de structurele integriteit van de verbinding in werkelijkheid is aangetast.
Waarom zorgt ‘zitting plus hoek’ voor betere kunststofverbindingen?

De industriestandaard verschuift steeds meer naar ‘seating-plus-angle’-controle voor het assemblageproces van kunststof, een methode die twee complementaire parameters combineert: 

  1. Inpersdiepte: Bepaalt het inperspunt en meet de weerstand tijdens het aandraaien.
  2. Hoek: Bevestigt de gecontroleerde rotatie na het vastzetten, waardoor wordt gegarandeerd dat de verwachte klemkracht daadwerkelijk wordt bereikt. 

Deze combinatie compenseert de natuurlijke variabiliteit van kunststof en zorgt voor een robuuster, herhaalbaar proces. 

Let op: het is ook mogelijk om af te sluiten met het aandraaien op koppel (zitting plus koppel), door het koppel op het zittingspunt af te trekken (vergelijkbaar met het tarreren van de meting). 

Waarom maakt ‘seating-plus-angle’-controle een wezenlijk verschil in het proces?

  • Herhaalbaarheid: Consistente resultaten op alle werkstations.
  • Traceerbaarheid: Volledige gegevenslogboeken voor naleving en audits.
  • Kwaliteitsborging: door geautomatiseerde OK/NOK-beslissingen.
  • Minder afval: Minder defecte verbindingen betekenen lagere productiekosten.
  • Consistente verbinding: zelfs bij verschillende kunststoffen of geometrieën.

Door gebruik te maken van zitting + hoek in plaats van alleen koppel, kan het hoekbereik voor elke assemblage worden aangepast. Fabrikanten zorgen ervoor dat elke verbinding aan de specificaties voldoet en dat afwijkingen automatisch worden gesignaleerd.

De beste gereedschappen voor het vastdraaien van kunststofverbindingen

Hoewel 'seating-plus-angle' de meest betrouwbare strategie is voor kunststofassemblages, speelt het aandraaigereedschap zelf een doorslaggevende rol. Moderne apparatuur voor het assembleren van kunststof moet nauwkeurige krachtregeling, betrouwbare detectie van de juiste positie en volledige traceerbaarheid van het proces combineren om een consistente verbindingskwaliteit te garanderen – en dit is precies waar eRAPID en de EIDS-serie uitblinken.

eRAPID, Desoutters innovatieve elektrische schroeftoevoersysteem, combineert precisie, controle en intelligentie – precies wat kunststofassemblages nodig hebben.

  • Nauwkeurige stuwkrachtregeling: realtime, programmeerbaar stuwkrachtbeheer beschermt kwetsbare componenten tegen overmatige kracht, waardoor microscheurtjes en schroefdraadbeschadiging worden voorkomen voordat ze ontstaan. Dit vermindert de variabiliteit van het weerstandskoppel dat wordt veroorzaakt door de door de operator of pneumatisch uitgeoefende kracht, waardoor het gemakkelijker wordt om het vastzittingspunt te detecteren.
  • Realtime dieptemeting: Dit zorgt ervoor dat de schroef consistent de beoogde inbrengdiepte bereikt, zelfs bij uitdagende geometrieën.
  • Programmeerbare meerfasige beweging: past het aandraaien aan tijdens de fasen van inbrengen, schroefdraadvorming, vastzetten en definitief vastzetten plus hoek. Dit is met name waardevol voor kunststoffen die een gecontroleerde snelheid en soepele overgangen vereisen.
  • Slimme gegevensregistratie: Met volledige traceerbaarheid ondersteunt eRAPID Industry 4.0-workflows – waardoor elke aandraaibeweging wordt omgezet in bruikbare, controleerbare gegevens.

"In tegenstelling tot een schroefmodule met pneumatische actuatoren, die qua stuwkracht moeilijk af te stellen is en doorgaans een constante kracht levert, maakt eRAPID een uiterst nauwkeurige en herhaalbare stuwkrachtregeling mogelijk en kan het zich aanpassen aan verschillende scenario’s binnen dezelfde assemblage.”

Mickael Vignault – Expert op het gebied van schroeftoevoer

Ontdek hoe eRAPID de kwaliteit en herhaalbaarheid van uw kunststofassemblage kan verbeteren

De EIDS-schroevendraaiers met koppeltransducer van Desoutter, een innovatie uit 2026 die zorgt voor nauwkeurig aandraaien vanaf slechts 0,2 Nm, zijn ook bijzonder geschikt voor assemblagetoepassingen met kunststof.

  • De uiterst hoge nauwkeurigheid bij de meting van koppel en hoek zorgt voor een consistente draadvorming en voorkomt te strak aandraaien bij gevoelige opbouwstukken.
  • Een soepele, gecontroleerde afloop vermindert warmteontwikkeling en materiaalvervorming tijdens het draadvormen.
  • Geavanceerde detectie van de juiste positie verbetert de betrouwbaarheid van strategieën waarbij zowel de positie als de hoek worden gecontroleerd, zelfs bij variabele wrijvingsomstandigheden die kenmerkend zijn voor kunststoffen.
  • Dankzij de mogelijkheid om met een laag koppel te werken (vanaf slechts 0,2 Nm) is EIDS ideaal voor kleine bevestigingsmiddelen die worden gebruikt in elektronica, interieuronderdelen en lichtgewicht assemblages.
  • Volledige traceerbaarheid (koppel, hoek, snelheid) ondersteunt de kwaliteitsborging en voorkomt valse ‘OK’-meldingen.

Lees hier meer over de EIDS-serie en hoe deze de aandraaiprestaties bij laag koppel verbetert

Samen bieden eRAPID en de EIDS-serie een complete oplossing voor moderne kunststofassemblage-systemen, zelfs bij veeleisende materialen.

Hoe implementeer je een betrouwbare ‘seating plus angle’-aanpak?

Om wereldwijd een 'seating plus-angle'-strategie toe te passen bij kunststofassemblages, moet u zich richten op het volgende: 

  • Bepaal de juiste maat van het geleidingsgat: De diameter van het geleidingsgat beïnvloedt de schroefdraadvorming en de stabiliteit van het aanhaalmoment. Is het te klein, dan ontstaan er pieken in het aanhaalmoment; is het te groot, dan grijpen de schroefdraden niet goed in elkaar.
  • Controleer de aandraaisnelheid: begin met een geleidelijke toename en schakel vervolgens over naar een snelle afbouw. De keuze van de snelheid hangt af van de schroef en het materiaal. De snelheidswijziging moet worden uitgevoerd na de inzetfase.
  • Pas gecontroleerde detectie van het inzetkoppel toe: Detecteer het inzetkoppel (aansluitkoppel) met de juiste inzetstrategie door te testen op het daadwerkelijke product. Dit voorkomt plotselinge koppelpieken en vermindert de belasting op de naaf.
  • Pas de hoekregelstrategie toe: rond het aandraaiproces af door de juiste hoek toe te passen om de juiste Klemkracht te bereiken.
  • Gebruik geavanceerd gereedschap: de schroevendraaiers met opnemers en slimme Controllers van Desoutter volgen het koppel, de hoek, de diepte en de stuwkracht in realtime. Deze gereedschappen maken geautomatiseerde OK/NOK-controles en exporteerbare gegevens mogelijk.

Vraag deskundig advies voor uw volgende project op het gebied van kunststofassemblage!

Bij kunststofverbindingen kan het uitsluitend op koppel vastdraaien leiden tot een ongelijkmatige klemkracht, schade aan de schroefdraad en valse ‘OK’-resultaten. Door een ‘zitting-plus-hoek’-strategie toe te passen met nauwkeurige zittingdetectie, hoekregeling, stuwkrachtregeling en volledige traceerbaarheid, kunnen fabrikanten de integriteit van de verbinding, de herhaalbaarheid en de algehele assemblagekwaliteit verbeteren. Desoutter eRAPID en EIDS bieden de controle en gegevens die nodig zijn om betrouwbare bevestigingsprocessen voor kunststof te ondersteunen.