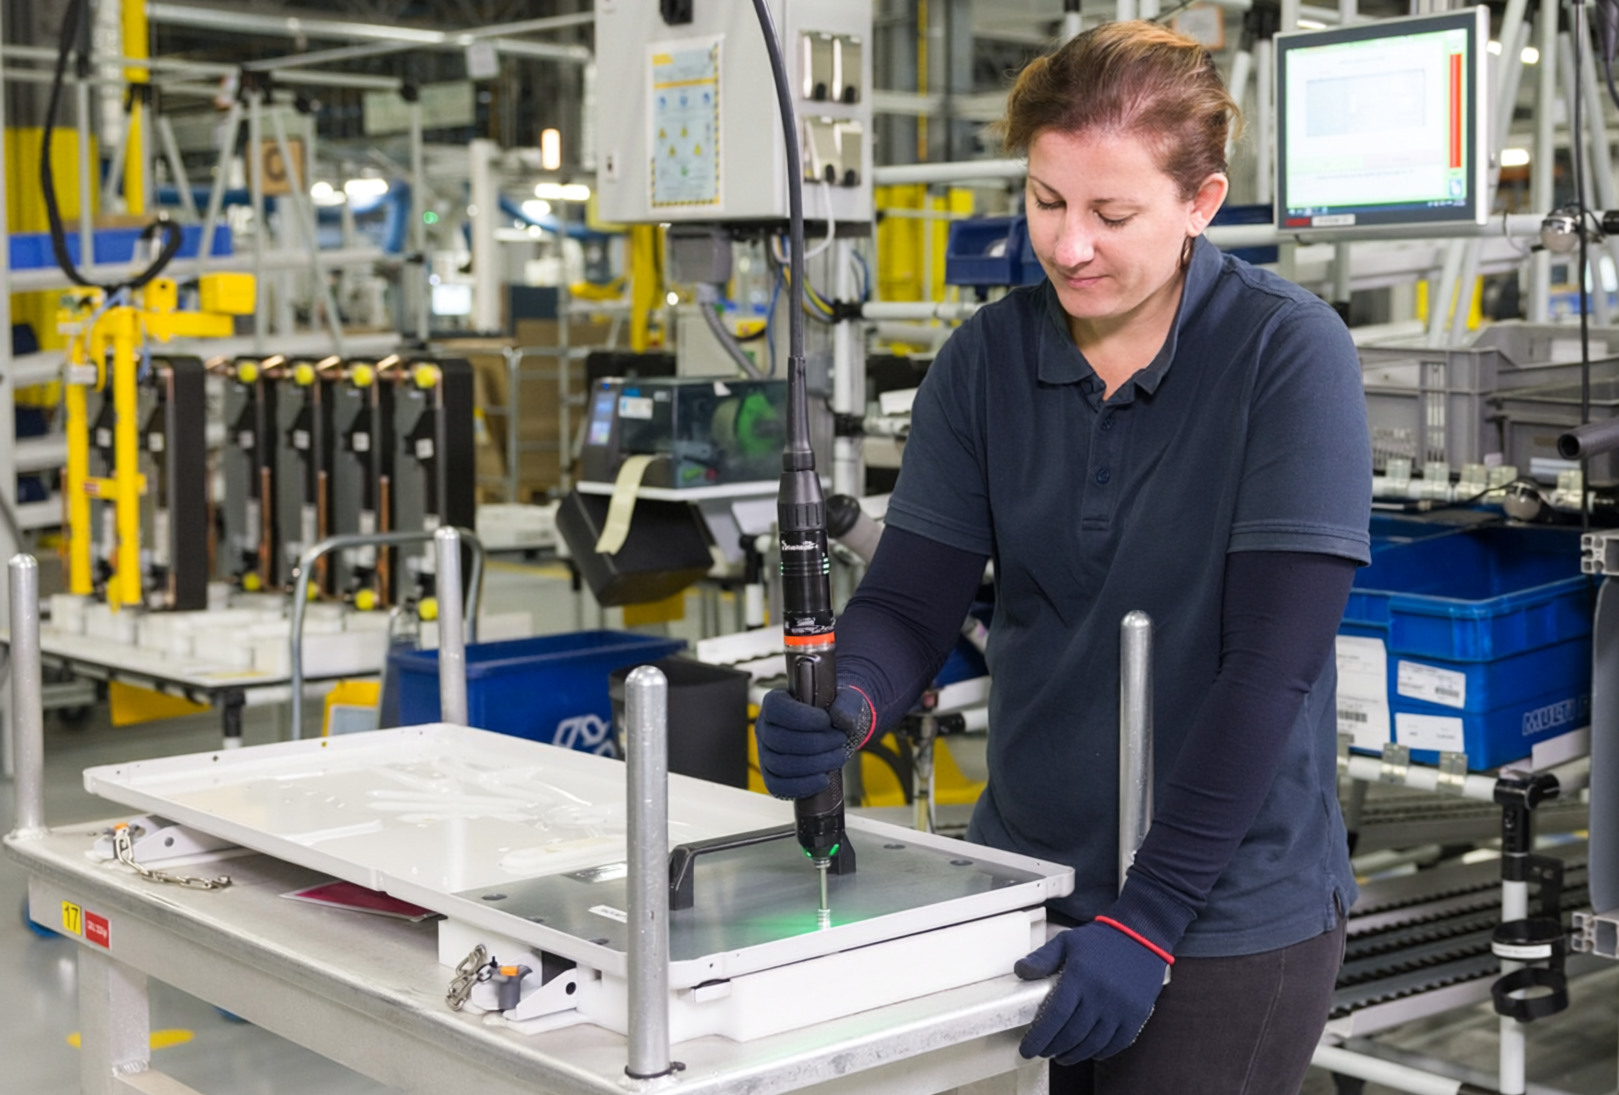
Miért nem működik a kizárólag nyomatékalapú meghúzás a műanyag szerelvényeknél?
A kizárólag nyomatékalapú rögzítést alapvetően korlátozza az illesztésben fellépő súrlódás: a nagy súrlódás alacsony szorítóerőt eredményez, míg az alacsony súrlódás nagy szorítóerőt eredményez. Fém szerelvényeknél ez a korlátozás gyakran elhanyagolható vagy előre jelezhető, de műanyag alkalmazásoknál a súrlódás nagy ingadozása súlyos hibákhoz vezethet: vagy jelentősen túlbecsülik a szorítóerőt és túl korán állnak le, vagy alábecsülik azt, és túlzott erő alkalmazásával károsítják az illesztést.
A nyomóerőt (tengelyirányú erőt) is gyakran figyelmen kívül hagyják, pedig fontos, mivel közvetlenül befolyásolja az összeszerelés minőségét és a menet élettartamát. Ha a behelyezési erő túl nagy, a kiemelkedés megnyúlhat vagy megrepedhet. Ha túl kicsi, a menetek nem alakulnak ki teljesen, ami csökkenti a kihúzási szilárdságot és az ismételhetőséget.
Melyek a kizárólag nyomatékalapú meghúzás rejtett kockázatai?
Mivel a műanyagok nem úgy viselkednek, mint a fémek, a minőségi kockázatok jelentősen megnőnek.
- Az anyag deformálódása vagy akár az alkatrész teljes meghibásodása
A túlzott nyomaték a műanyag kiemelkedés megnyúlását, repedését vagy összeomlását okozhatja, különösen akkor, ha az anyagot már a csavar behelyezési ereje is terheli. Idővel ez a károsodás rezgés vagy hőciklusok hatására továbbterjedhet, ami végül az illesztés meglazulásához vagy a szerkezet teljes meghibásodásához vezethet.
- Szabálytalan menetképződés
A kizárólag nyomatékalapú vezérlés nem garantálja, hogy a csavar tiszta, egyenletes menetet alakítson ki a műanyagban. A behelyezési erő és a sebesség vezérlése nélkül a csavar szabálytalan menetet vághat, hőt termelhet, vagy az anyagot egyenetlenül nyomhatja. Ez gyenge rögzítéshez, csökkent kihúzási szilárdsághoz és hosszú távú csatlakozási instabilitáshoz vezet.
Egy meghúzórendszer kizárólag a célnyomaték elérésére alapozva jelzi, hogy az illesztés elfogadható, még akkor is, ha a csavar vagy a műanyag alkatrész már megsérült vagy nem illeszkedik megfelelően. Műanyag szerelvényeknél az anyag kúszása, a súrlódás ingadozása vagy a menet deformációja miatt a nyomaték emelkedhet anélkül, hogy a valódi szorítóerő elérhető lenne. Ennek eredményeként az eszköz hamis „OK” jelet ad, miközben a kötés szerkezeti integritása valójában veszélybe került.
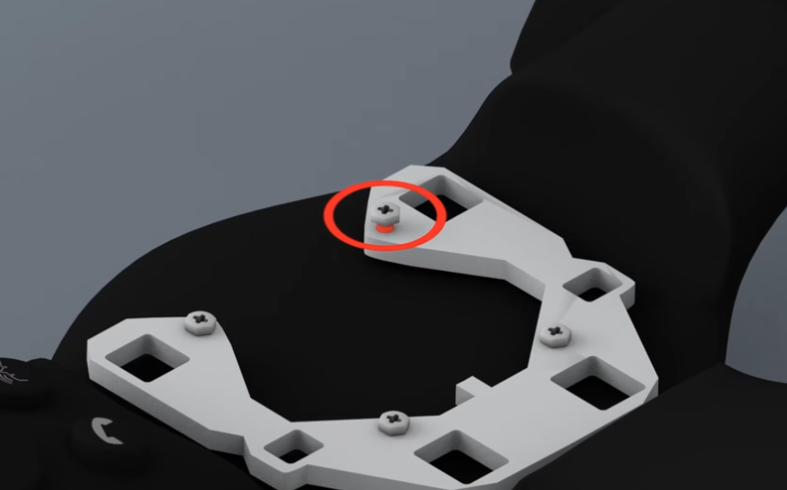
Miért eredményez a „beillesztés plusz szög” jobb műanyag illesztéseket?
Az iparági szabvány egyre inkább a „beillesztés plusz szög” vezérlés felé mozdul el a műanyag szerelési folyamatok terén, amely módszer két egymást kiegészítő paramétert kombinál:
- Beillesztés: Meghatározza a beillesztési pontot és méri az ellenállást a meghúzás során.
- Szög: Ellenőrzi a beillesztés utáni szabályozott forgást, biztosítva, hogy a várt szorítóerő valóban elérhető legyen.
Ez a kombináció kompenzálja a műanyag természetes változékonyságát, és robusztusabb, megismételhetőbb folyamatot biztosít.
Megjegyzés: Lehetséges a folyamatot nyomatékkal történő meghúzással is befejezni („beillesztés és nyomaték” módszer), ha a beillesztési pontnál a nyomatékot levonjuk (hasonlóan a mérés nullázásához).
Miért jelent valódi folyamatbeli különbséget a beillesztés-plusz-szög vezérlés?
- Ismételhetőség: Egységes eredmények minden munkaállomáson.
- Nyomonkövethetőség: Teljes körű adatnaplók a megfelelőség és az ellenőrzések céljára.
- Minőségbiztosítás: automatizált „OK/NOK” döntések révén.
- Kevesebb selejt: A kevesebb hibás illesztés alacsonyabb gyártási költségeket jelent.
- Egyenletes illesztési integritás: Még különböző műanyagok vagy geometriák esetén is.
A kizárólag nyomaték helyett az illesztés és a szög együttes használata lehetővé teszi a szögtartomány beállítását minden egyes szereléshez. A gyártók biztosítják, hogy minden illesztés megfeleljen a specifikációnak, és az eltéréseket automatikusan jelzik.