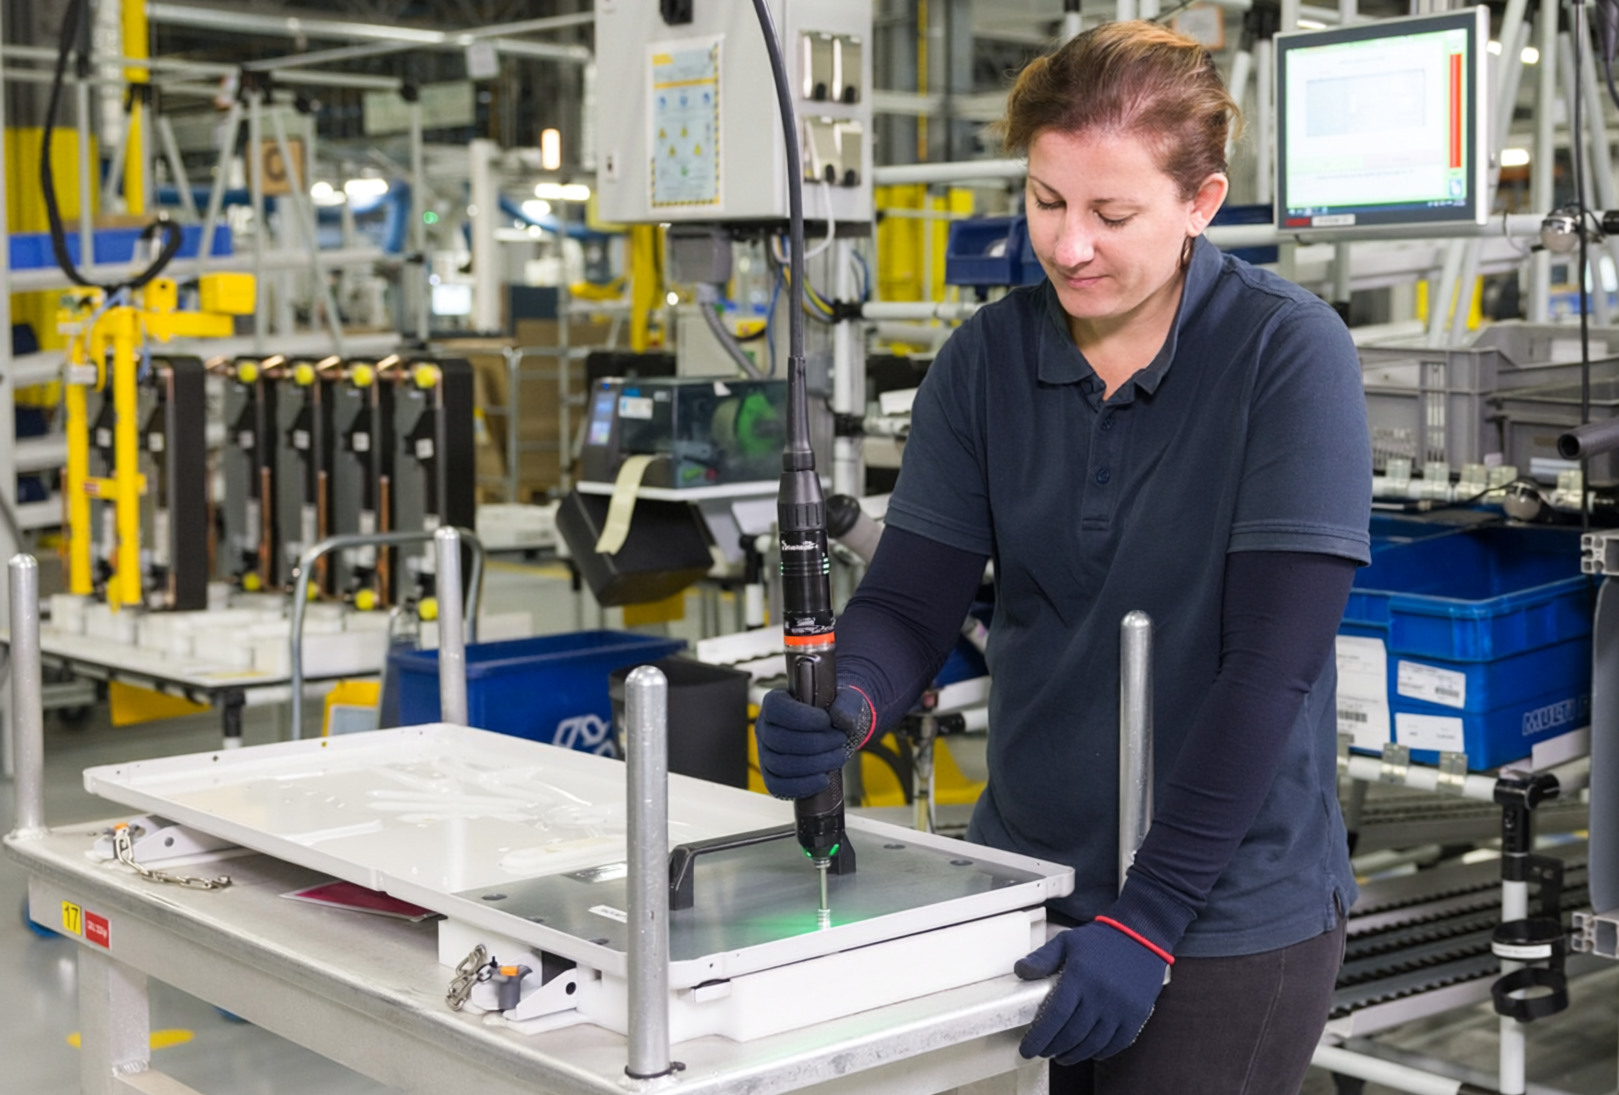
Pourquoi le vissage par couple seul échoue-t-il dans les assemblages en plastique ?
Le vissage par couple seul est intrinsèquement limité par le frottement au niveau de l'assemblage : un frottement élevé entraîne une faible force de serrage, tandis qu'un faible frottement produit une force de serrage élevée. Dans les assemblages métalliques, cette limitation est souvent négligeable ou prévisible, mais dans les applications plastiques, la grande variation du frottement peut entraîner de graves erreurs : soit une surestimation importante de la Force de serrage entraînant un arrêt prématuré, soit une sous-estimation de celle-ci endommageant le joint par l'application d'une force excessive.
La force de poussée (force axiale) est également souvent négligée, mais elle est importante, car elle affecte directement la qualité de l’assemblage et la durée de vie du filetage. Si la force d’insertion est trop élevée, le bossage peut s’étirer ou se fissurer. Si elle est trop faible, les filets peuvent ne pas se former complètement, ce qui réduit la résistance à l’arrachement et la répétabilité.
Quels sont les risques cachés du vissage par couple uniquement ?
Les plastiques ne se comportant pas comme les métaux, les risques liés à la qualité augmentent considérablement.
- Déformation du matériau, voire défaillance totale de la pièce
Un couple excessif peut provoquer l’étirement, la fissuration ou l’effondrement du bossage en plastique, en particulier lorsque le matériau est déjà soumis à des contraintes dues à la force d’insertion de la vis. Au fil du temps, ces dommages peuvent se propager sous l’effet des vibrations ou des cycles thermiques, entraînant à terme un desserrage de l’assemblage ou une défaillance structurelle totale.
- Formation irrégulière du filetage
Le contrôle par couple seul ne garantit pas que la vis forme des filets nets et réguliers dans le plastique. Sans contrôle de la force et de la vitesse d’insertion, la vis peut tailler des filets irréguliers, générer de la chaleur ou pousser le matériau de manière inégale. Cela entraîne un engagement faible, une résistance à l’arrachement réduite et une instabilité à long terme de l’assemblage.
Un système de vissage peut signaler qu’un assemblage est acceptable sur la seule base de l’atteinte du couple cible, même si la vis ou la pièce en plastique est déjà endommagée ou mal positionnée. Dans les assemblages en plastique, le fluage du matériau, les variations de frottement ou la déformation des filets peuvent entraîner une augmentation du couple sans que la charge de serrage réelle ne soit atteinte. Il en résulte un faux signal « OK » émis par l’outil, alors que l’intégrité structurelle de l’assemblage est en réalité compromise.
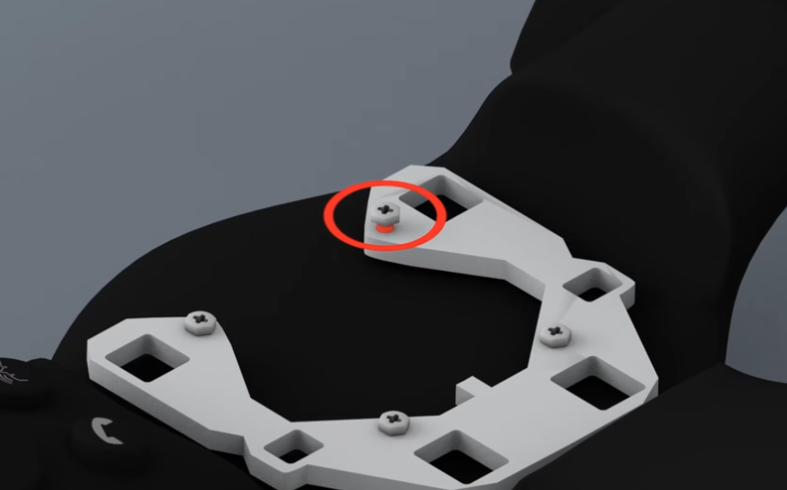
Pourquoi la méthode « positionnement plus angle » permet-elle d’obtenir de meilleurs assemblages en plastique ?
La norme industrielle s’oriente de plus en plus vers le contrôle « position d’enclenchement plus angle » pour les processus d’assemblage plastique, une méthode qui combine deux paramètres complémentaires :
- Enfoncement : identifie le point d’enfoncement et mesure la résistance pendant le vissage.
- Angle : confirme une rotation contrôlée après l’enclenchement, garantissant que la charge de serrage attendue est réellement atteinte.
Cette combinaison compense la variabilité naturelle du plastique et garantit un processus plus robuste et reproductible.
À noter : il est également possible de terminer par une opération de vissage au couple (enfoncement plus couple), en soustrayant le couple au point d’enfoncement (à l’instar du tarage d’une balance).
En quoi le contrôle « mise en place plus angle » fait-il une réelle différence dans le processus ?
- Répétabilité : des résultats cohérents sur tous les postes de travail.
- Traçabilité : journaux de données complets pour la Conformité et les audits.
- Assurance qualité : grâce à des décisions automatisées « OK/NOK ».
- Réduction des rebuts : moins de joints défectueux signifie des coûts de production réduits.
- Intégrité constante des assemblages : même avec des matières plastiques ou des géométries différentes.
L'utilisation de la force d'insertion et de l'angle plutôt que du seul couple permet d'ajuster la plage d'angle pour chaque assemblage. Les fabricants s'assurent ainsi que chaque assemblage respecte les spécifications et que les écarts sont signalés automatiquement.