Automotriz

Industria general

Movilidad Eléctrica

Integradores de sistemas

Conjuntos de plástico: Por qué el control del par de apriete por sí solo no es suficiente y cómo la combinación de ajuste y ángulo garantiza uniones más fiables

July 24, 2026

¿Qué es el montaje de piezas de plástico?

El montaje de plásticos se refiere al proceso de unir componentes plásticos entre sí, o de integrar piezas de plástico con elementos metálicos o compuestos, para crear un producto acabado en la fabricación, lo que requiere un par de apriete controlado y parámetros de proceso precisos para evitar daños.

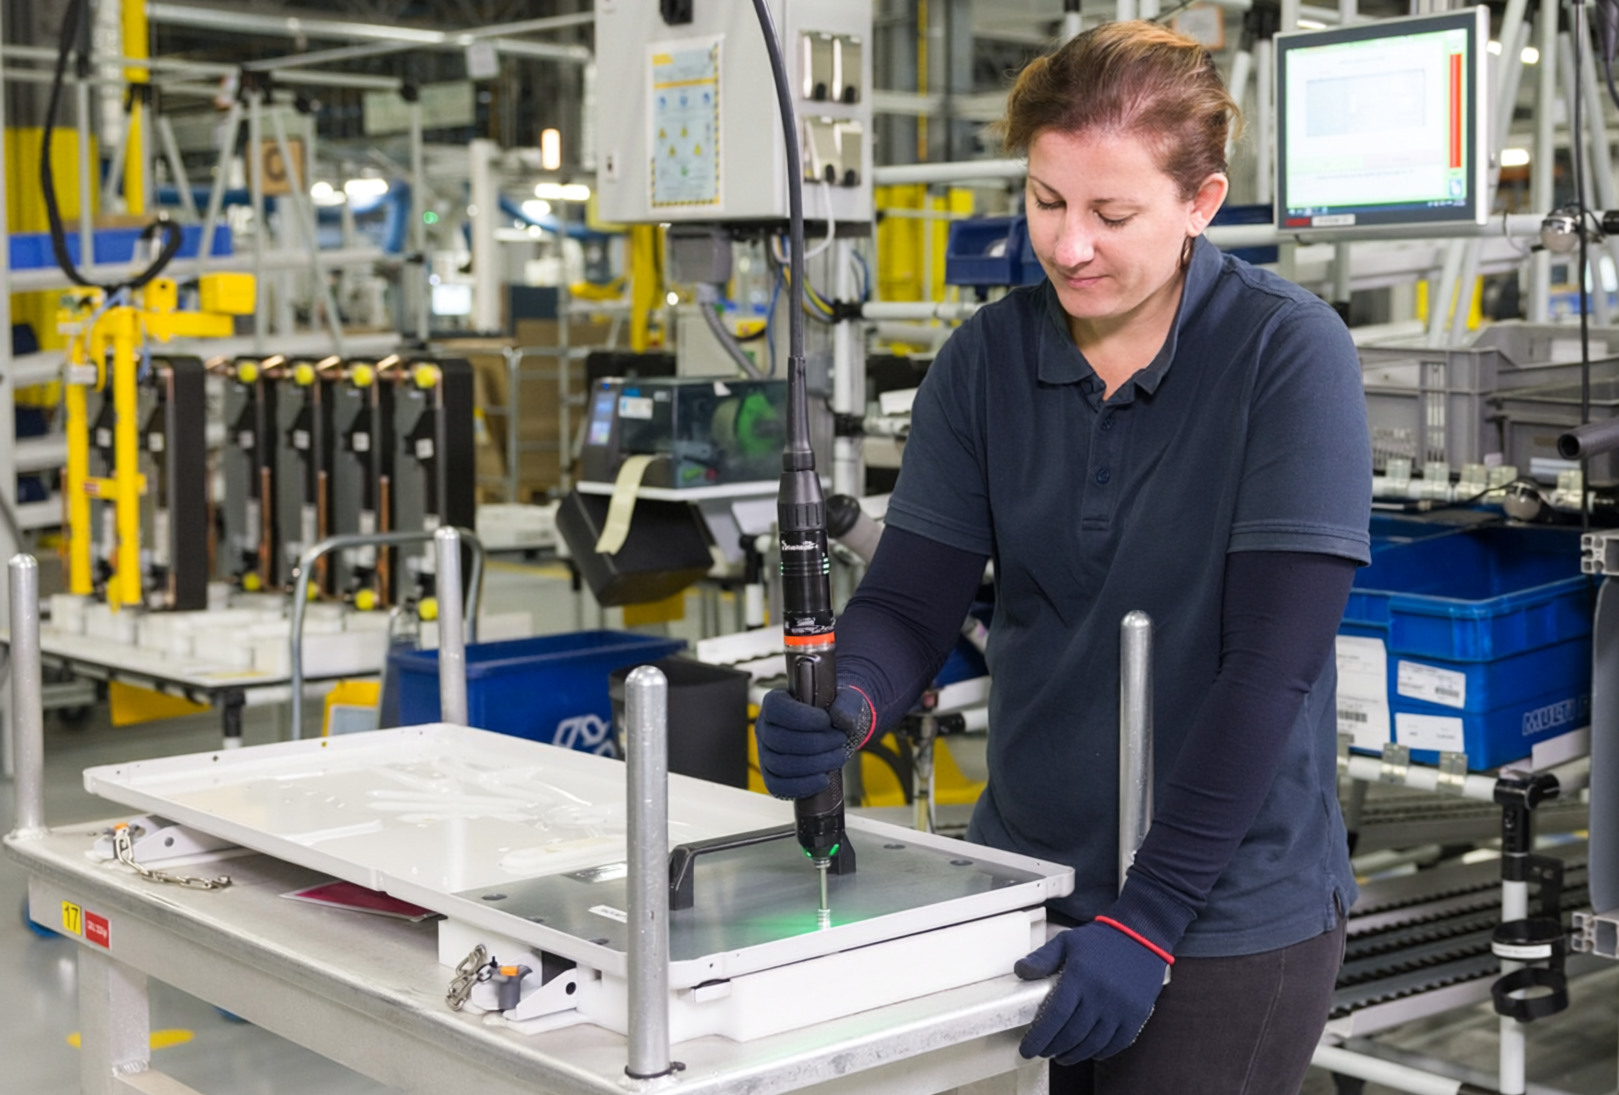
Los sistemas de montaje de plásticos se utilizan cada vez más en todos los sectores y los componentes plásticos están presentes en todas partes, desde los salpicaderos de los automóviles hasta la electrónica de consumo. Su diseño ligero y su rentabilidad los convierten en elementos esenciales para la fabricación moderna. Sin embargo, a la hora de fijar tornillos autorroscantes en plástico, muchos fabricantes siguen recurriendo únicamente al apriete por par. Pero los plásticos tienen sus propias propiedades específicas, y esa falta de adecuación da lugar a defectos evitables, reelaboraciones y fallos a largo plazo. 

Veamos por qué el apriete basado únicamente en el par de apriete se queda corto, y cómo el control de asentamiento y ángulo transforma la calidad, la uniformidad y la productividad en los ensamblajes de plástico.

Descubre nuestras soluciones de montaje de piezas de plástico

¿Por qué falla el apriete solo por par en los ensamblajes de plástico?

El apriete basado únicamente en el par está intrínsecamente limitado por la fricción en la unión: una fricción elevada da lugar a una fuerza de sujeción baja, mientras que una fricción baja produce una fuerza de sujeción elevada. En los ensamblajes metálicos, esta limitación suele ser insignificante o predecible, pero en las aplicaciones con plástico la gran variación de la fricción puede dar lugar a errores graves, ya sea sobreestimando en gran medida la Fuerza de sujeción y deteniéndose demasiado pronto, o subestimándola y dañando la unión al aplicar una fuerza excesiva.

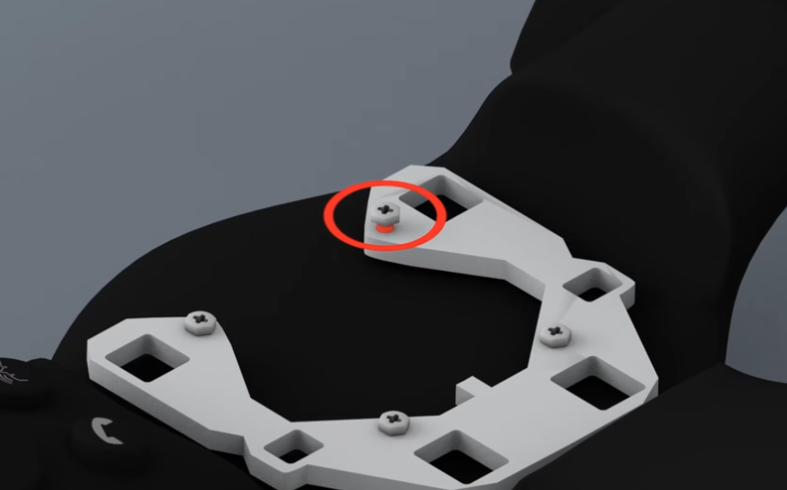
La fuerza de empuje (fuerza axial) también suele pasarse por alto, pero es importante, ya que afecta directamente a la calidad del montaje y a la vida útil de la rosca. Si la fuerza de inserción es demasiado alta, el saliente puede estirarse o agrietarse. Si es demasiado baja, las roscas pueden formarse de forma incompleta, lo que reduce la resistencia al arranque y la repetibilidad.

¿Cuáles son los riesgos ocultos del apriete basado únicamente en el par?

Dado que los plásticos no reaccionan como los metales, los riesgos para la calidad aumentan significativamente.

  • Deformación del material o incluso fallo total de la pieza

Un par excesivo puede provocar que el saliente de plástico se estire, se agriete o se colapse, especialmente cuando el material ya está sometido a tensión por la fuerza de inserción del tornillo. Con el tiempo, este daño puede propagarse bajo la acción de las vibraciones o los ciclos térmicos, lo que, en última instancia, conduce al aflojamiento de la unión o a un fallo estructural total.

  • Formación irregular de la rosca

El control basado únicamente en el par de apriete no garantiza que el tornillo forme roscas limpias y uniformes en el plástico. Sin un control de la fuerza y la velocidad de inserción, el tornillo puede cortar roscas irregulares, generar calor o empujar el material de forma desigual. Esto da lugar a un acoplamiento débil, una resistencia a la extracción reducida y una inestabilidad a largo plazo de la unión.

  • Señales de «OK» falsas

Un sistema de apriete puede indicar que una unión es aceptable basándose únicamente en que se ha alcanzado el par objetivo, aunque el tornillo o la pieza de plástico ya estén dañados o mal asentados. En los ensamblajes de plástico, la fluencia del material, la variación de la fricción o la deformación de la rosca pueden hacer que el par aumente sin que se alcance la carga de sujeción real. El resultado es una señal de «OK» falsa por parte de la herramienta, mientras que la integridad estructural de la unión se ve realmente comprometida.
¿Por qué el método «asentamiento más ángulo» crea mejores uniones plásticas?

El estándar del sector se está orientando cada vez más hacia el control de «asiento más ángulo» para el proceso de montaje de plásticos, un método que combina dos parámetros complementarios: 

  1. Asentamiento: identifica el punto de asentamiento y mide la resistencia durante el apriete.
  2. Ángulo: confirma la rotación controlada tras el asentamiento, garantizando que se alcanza realmente la carga de sujeción esperada. 

Esta combinación compensa la variabilidad natural del plástico y ofrece un proceso más robusto y repetible. 

Nota: También es posible finalizar con un apriete por par (asiento más par), restando el par en el punto de asiento (similar a la tara de la medición). 

¿Por qué el control de asentamiento más ángulo marca una diferencia real en el proceso?

  • Repetibilidad: resultados uniformes en todas las estaciones de trabajo.
  • Trazabilidad: registros de datos completos para el cumplimiento normativo y las auditorías.
  • Garantía de calidad: mediante decisiones automatizadas de «OK»/«NOK».
  • Reducción de los desechos: un menor número de uniones defectuosas se traduce en menores costes de producción.
  • Integridad constante de las uniones: incluso con diferentes materiales plásticos o geometrías.

El uso de la presión de ajuste y el ángulo, en lugar de solo el par de apriete, permitirá ajustar el rango de ángulos para cada montaje. Los fabricantes se aseguran de que cada unión cumpla con las especificaciones y de que las desviaciones se señalen automáticamente.

Las mejores herramientas para el apriete en el montaje de piezas de plástico

Aunque la estrategia de «asentamiento más ángulo» es la más fiable para los ensamblajes de plástico, la propia herramienta de apriete desempeña un papel decisivo. Los equipos modernos de ensamblaje de plástico deben combinar un control preciso de la fuerza, una detección fiable del asentamiento y una trazabilidad completa del proceso para garantizar una calidad constante de las uniones, y es precisamente en esto donde destacan eRAPID y la serie EIDS.

eRAPID, la innovadora alimentación eléctrica de tornillos de Desoutter, aúna precisión, control e inteligencia: exactamente lo que necesitan los ensamblajes de plástico.

  • Control preciso del empuje: la gestión del empuje programable y en tiempo real protege los componentes delicados contra el exceso de fuerza, evitando microfisuras y el desgaste de la rosca antes de que se produzcan. Esto reduce la variabilidad del par de arrastre causado por la fuerza aplicada por el operario o por el sistema neumático, lo que facilita la detección del punto de asentamiento.
  • Medición de profundidad en tiempo real: garantiza que el tornillo alcance la profundidad de acoplamiento prevista de forma constante, incluso en geometrías complejas.
  • Movimiento programable en varias etapas: adapta el apriete a lo largo de las etapas de inserción, conformado de la rosca, asentamiento y asentamiento final con ángulo. Esto resulta especialmente valioso para los plásticos que exigen una velocidad controlada y transiciones suaves.
  • Seguimiento inteligente de datos: gracias a su trazabilidad completa, eRAPID es compatible con los flujos de trabajo de la Industria 4.0, convirtiendo cada apriete en datos procesables y auditables.

«A diferencia de un módulo de atornillado con actuadores neumáticos, que puede resultar difícil de ajustar en cuanto al empuje y que suele aplicar una fuerza constante, eRAPID permite un control del empuje altamente preciso y repetible, y puede adaptarse a diferentes situaciones dentro de un mismo montaje».

Mickael Vignault, experto en alimentación de tornillos

Descubre cómo eRAPID puede transformar la calidad y la repetibilidad de tus montajes de plástico

Los destornilladores con transductor de bajo par EIDS de Desoutter, una innovación de 2026 que permite un apriete preciso a partir de tan solo 0,2 Nm, también son especialmente adecuados para aplicaciones de montaje de plásticos.

  • La medición de alta precisión del par y del ángulo garantiza una formación uniforme de la rosca y evita el apriete excesivo en salientes delicados.
  • Un descenso suave y controlado reduce la generación de calor y la deformación del material durante la formación de la rosca.
  • La detección avanzada de asentamiento mejora la fiabilidad de las estrategias de «asentamiento más ángulo», incluso en condiciones de fricción variable típicas de los plásticos.
  • Su capacidad de par bajo (a partir de tan solo 0,2 Nm) hace que el EIDS sea ideal para elementos de fijación pequeños utilizados en electrónica, componentes de interior y ensamblajes ligeros.
  • La trazabilidad completa (par, ángulo, velocidad) respalda el control de calidad y elimina las aprobaciones erróneas.

Más información sobre la serie EIDS y cómo mejora el rendimiento en el apriete con par reducido

Juntos, eRAPID y la serie EIDS ofrecen una solución integral para los sistemas modernos de montaje de plásticos, incluso con materiales difíciles.

¿Cómo aplicar un enfoque fiable de «asiento más ángulo»?

En general, para aplicar una estrategia de «asiento más ángulo» en ensamblajes de plástico, hay que centrarse en lo siguiente: 

  • Definir el tamaño adecuado del orificio piloto: el diámetro del orificio piloto influye en la formación de la rosca y en la estabilidad del par de apriete. Si es demasiado pequeño, se producen picos de par; si es demasiado grande, las roscas no encajan correctamente.
  • Controlar la velocidad de apriete: Empezar con un aumento gradual de la velocidad y, a continuación, pasar a una reducción rápida. La selección de la velocidad depende del tornillo y del material. El cambio de velocidad debe realizarse tras la fase de asentamiento.
  • Aplicar una detección controlada del par de asentamiento: Detectar el par de asentamiento (par de apriete) con la estrategia correcta mediante pruebas en el producto real. Esto evita picos repentinos de par y reduce la tensión en el saliente.
  • Aplica la estrategia de control de ángulo: finaliza el proceso de apriete aplicando el ángulo correcto para alcanzar la fuerza de sujeción adecuada.
  • Utilice herramientas avanzadas: los destornilladores con transductor y los controladores inteligentes de Desoutter registran el par, el ángulo, la profundidad y el empuje en tiempo real. Estas herramientas permiten realizar comprobaciones automáticas de «OK/NOK» y exportar los datos.

La detección del par de apriete ayuda a identificar el punto de apriete adecuado, pero algunoscomportamientos anómalos en el apriete pueden alcanzar igualmente los valores objetivo de par y ángulo. Curve Analytics ofrece una visión más detallada de la firma de apriete para ayudar a detectar variaciones ocultas en el proceso y mejorar el control de calidad.

¡Consigue asesoramiento de expertos para tu próximo proyecto de montaje de piezas de plástico!

En los ensamblajes de plástico, el apriete basado únicamente en el par de apriete puede provocar una carga de sujeción irregular, daños en la rosca y resultados falsos de «OK». Al adoptar una estrategia de «asentamiento más ángulo» con detección precisa del asentamiento, control del ángulo, gestión del empuje y trazabilidad total, los fabricantes pueden mejorar la integridad de las uniones, la repetibilidad y la calidad general del ensamblaje. Los sistemas eRAPID y EIDS de Desoutter proporcionan el control y los datos necesarios para garantizar la fiabilidad de los procesos de fijación de plásticos.