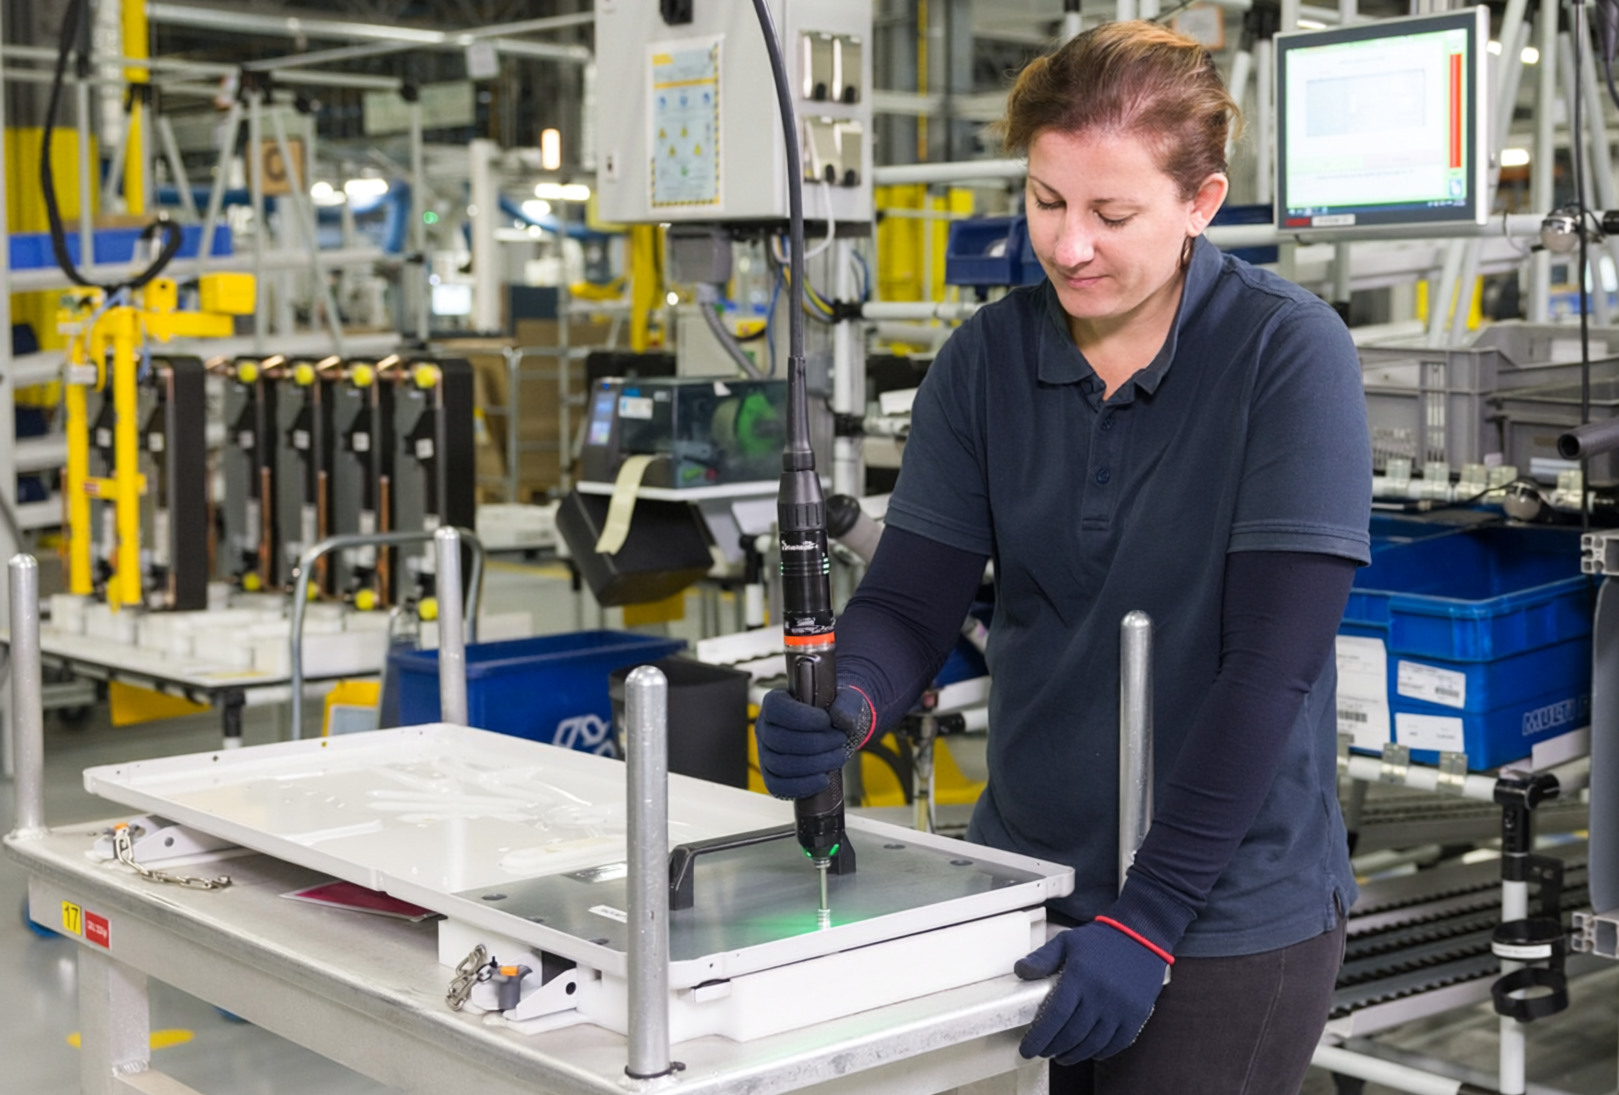
Warum versagt das rein drehmomentgesteuerte Anziehen bei Kunststoffverbindungen?
Das rein drehmomentgesteuerte Anziehen ist naturgemäß durch die Reibung in der Verbindung begrenzt: Hohe Reibung führt zu einer geringen Klemmkraft, während geringe Reibung eine hohe Klemmkraft erzeugt. Bei Metallbaugruppen ist diese Einschränkung oft vernachlässigbar oder vorhersehbar, doch bei Kunststoffanwendungen können die starken Schwankungen der Reibung zu schwerwiegenden Fehlern führen: Entweder wird die Klemmkraft stark überschätzt und der Vorgang zu früh beendet, oder sie wird unterschätzt und die Verbindung durch übermäßige Krafteinwirkung beschädigt.
Auch die Schubkraft (Axialkraft) wird oft außer Acht gelassen, ist jedoch von Bedeutung, da sie sich direkt auf die Montagequalität und die Lebensdauer des Gewindes auswirkt. Ist die Einpresskraft zu hoch, kann sich der Vorsprung dehnen oder reißen. Ist sie zu gering, können sich die Gewinde unvollständig ausbilden, was die Auszugszugfestigkeit und die Wiederholgenauigkeit beeinträchtigt.
Was sind die versteckten Risiken des rein drehmomentgesteuerten Anziehens?
Da Kunststoffe sich anders verhalten als Metalle, steigen die Qualitätsrisiken erheblich.
- Materialverformung oder sogar vollständiger Bauteilausfall
Ein zu hohes Drehmoment kann dazu führen, dass sich der Kunststoffansatz dehnt, Risse bekommt oder zusammenbricht, insbesondere wenn das Material bereits durch die Einsteckkraft der Schraube beansprucht wird. Im Laufe der Zeit können sich diese Schäden unter Vibration oder Temperaturwechselbeanspruchung ausbreiten und letztendlich zu einer Lockerung der Verbindung oder einem vollständigen Versagen der Konstruktion führen.
- Unregelmäßige Gewindebildung
Eine reine Drehmomentsteuerung gewährleistet nicht, dass die Schraube saubere, gleichmäßige Gewinde im Kunststoff bildet. Ohne Steuerung der Einpresskraft und der Drehzahl kann die Schraube unregelmäßige Gewinde schneiden, Wärme erzeugen oder das Material ungleichmäßig verdrängen. Dies führt zu einem schwachen Eingriff, einer verminderten Auszugfestigkeit und einer langfristigen Instabilität der Verbindung.
Ein Anzugssystem kann eine Verbindung allein aufgrund des Erreichens des Soll-Drehmoments als akzeptabel melden, obwohl die Schraube oder das Kunststoffteil möglicherweise bereits beschädigt oder nicht korrekt eingesetzt ist. Bei Kunststoffverbindungen können Materialkriechen, Schwankungen in der Reibung oder Gewindeverformungen dazu führen, dass das Drehmoment ansteigt, ohne dass eine tatsächliche Klemmkraft erreicht wird. Das Ergebnis ist ein falsches OK-Signal des Werkzeugs, während die strukturelle Integrität der Verbindung tatsächlich beeinträchtigt ist.
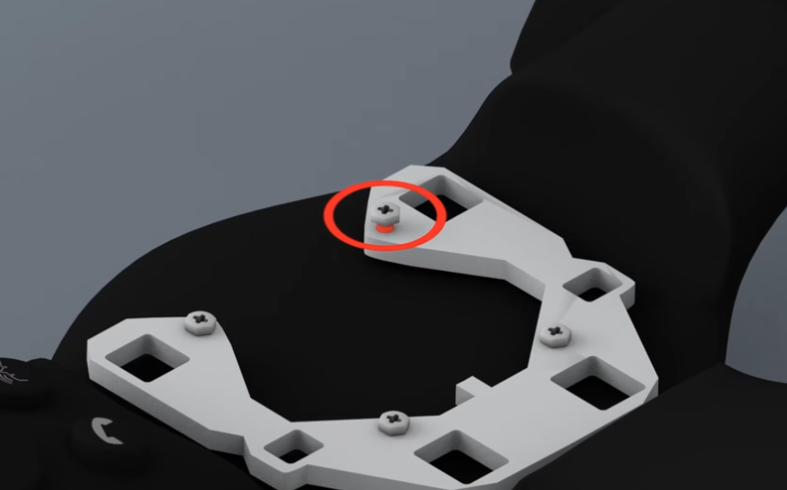
Warum führt „Einsetzposition plus Winkel“ zu besseren Kunststoffverbindungen?
Der Industriestandard verlagert sich bei Kunststoffmontageprozessen zunehmend hin zur „Seating-Plus-Angle“-Steuerung, einer Methode, die zwei sich ergänzende Parameter kombiniert:
- Einsitz: Ermittelt den Einsitzpunkt und misst den Widerstand während des Anziehens.
- Winkel: Bestätigt die kontrollierte Drehung nach dem Einrasten und stellt sicher, dass die erwartete Klemmkraft tatsächlich erreicht wird.
Diese Kombination gleicht die natürlichen Schwankungen des Kunststoffs aus und sorgt für einen robusteren, wiederholbaren Prozess.
Hinweis: Es ist auch möglich, den Vorgang mit einer Drehmomentverriegelung abzuschließen („Einsitz plus Drehmoment“), indem das Drehmoment am Einsitzpunkt abgezogen wird (ähnlich wie beim Tarieren der Messung).
Warum macht die „Seating-plus-Winkel“-Steuerung einen echten Unterschied im Prozess aus?
- Wiederholbarkeit: Konsistente Ergebnisse an allen Arbeitsstationen.
- Rückverfolgbarkeit: Vollständige Datenprotokolle für Konformität und Audits.
- Qualitätssicherung: Durch automatisierte OK/NOK-Entscheidungen.
- Weniger Ausschuss: Weniger fehlerhafte Verbindungen bedeuten geringere Produktionskosten.
- Gleichbleibende Verbindungsqualität: Selbst bei unterschiedlichen Kunststoffmaterialien oder Geometrien.
Durch die Verwendung von Einpresstiefe und Winkel anstelle des reinen Drehmoments lässt sich das Winkelbereichsfenster für jede Baugruppe anpassen. Hersteller stellen sicher, dass jede Verbindung den Spezifikationen entspricht, und Abweichungen werden automatisch gekennzeichnet.