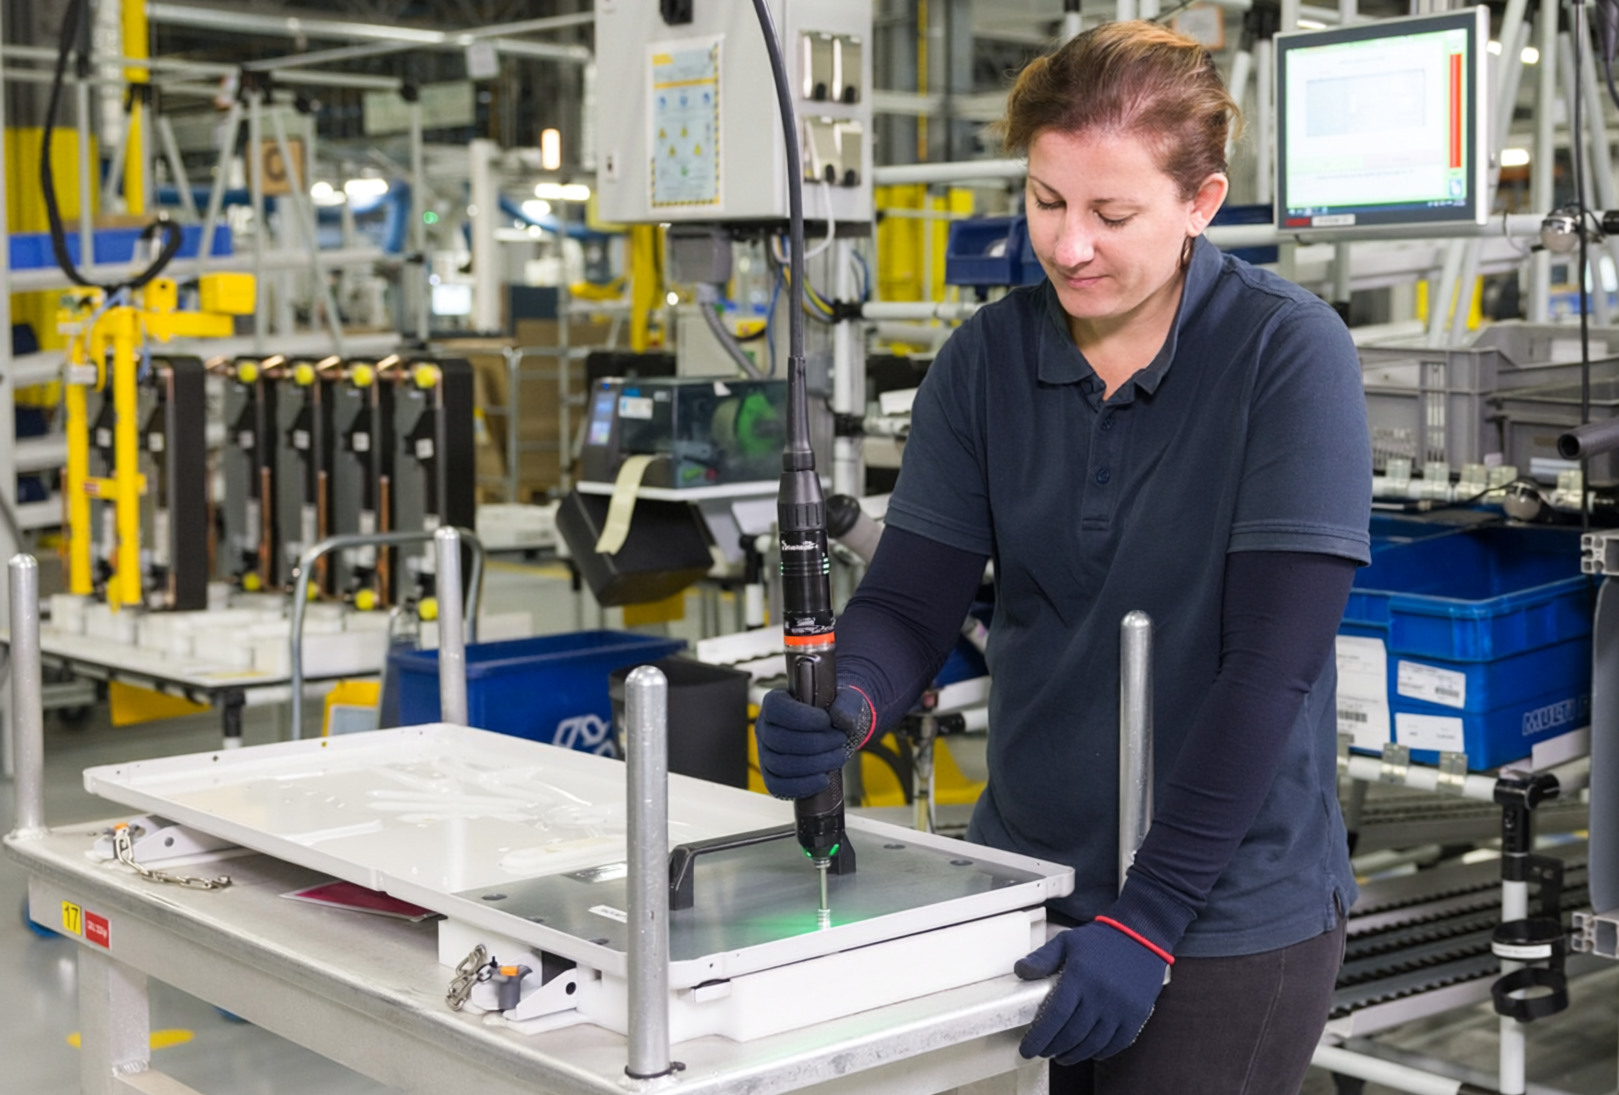
Proč u plastových sestav selhává utahování pouze momentem?
Upevňování pouze pomocí točivého momentu je ze své podstaty omezeno třením ve spoji: vysoké tření vede k nízké upínací síle, zatímco nízké tření vede k vysoké upínací síle. U kovových sestav je toto omezení často zanedbatelné nebo předvídatelné, ale u plastových aplikací může velká variabilita tření vést k závažným chybám, a to buď k výraznému nadhodnocení upínací síly a předčasnému zastavení, nebo k jejímu podhodnocení a poškození spoje v důsledku působení nadměrné síly.
Často se také opomíjí axiální síla, která však hraje důležitou roli, protože přímo ovlivňuje kvalitu montáže a životnost závitu. Je-li vtlačovací síla příliš vysoká, může dojít k protažení nebo prasknutí výstupku. Je-li příliš nízká, závity se nemusí vytvořit úplně, což snižuje pevnost v vytržení a opakovatelnost.
Jaká jsou skrytá rizika utahování pouze točivým momentem?
Vzhledem k tomu, že plasty se chovají jinak než kovy, výrazně se zvyšují rizika související s kvalitou.
- Deformace materiálu nebo dokonce úplné selhání dílu
Nadměrný točivý moment může způsobit protažení, prasknutí nebo zhroucení plastového výstupku, zejména pokud je materiál již namáhán vkládací silou šroubu. V průběhu času se toto poškození může šířit v důsledku vibrací nebo teplotních cyklů, což nakonec vede k uvolnění spoje nebo úplnému selhání konstrukce.
- Nerovnoměrné vytvoření závitu
Řízení pouze točivým momentem nezaručuje, že šroub vytvoří v plastu čistý a rovnoměrný závit. Bez kontroly vkládací síly a rychlosti může šroub vyřezávat nepravidelné závity, generovat teplo nebo nerovnoměrně tlačit materiál. To vede ke slabému záběru, snížené pevnosti proti vytržení a dlouhodobé nestabilitě spoje.
Utahovací systém může označit spoj za přijatelný pouze na základě dosažení cílového točivého momentu, i když může být šroub nebo plastová součást již poškozena nebo nesprávně usazena. U plastových sestav může tečení materiálu, kolísání tření nebo deformace závitu způsobit nárůst točivého momentu, aniž by bylo dosaženo skutečného upínacího zatížení. Výsledkem je falešný signál „OK“ z nástroje, zatímco strukturální integrita spoje je ve skutečnosti narušena.
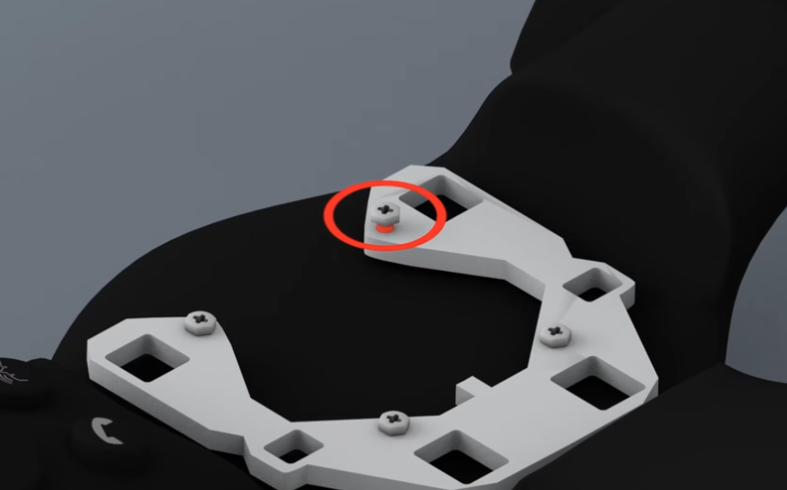
Proč kombinace usazení a úhlu vytváří lepší plastové spoje?
Průmyslový standard se v procesu montáže plastových dílů stále více posouvá směrem ke kontrole „usazení plus úhel“, což je metoda kombinující dva doplňkové parametry:
- Usazení: Identifikuje bod usazení a měří odpor během utahování.
- Úhel: Potvrzuje řízenou rotaci po dosednutí a zajišťuje, že je skutečně dosaženo očekávaného upínacího momentu.
Tato kombinace kompenzuje přirozenou variabilitu plastů a zajišťuje robustnější a opakovatelnější proces.
Poznámka: Je také možné dokončit utahování točivým momentem (zasazení a točivý moment) odečtením točivého momentu v bodě zasazení (podobně jako při tarování měření).
Proč řízení „usazení plus úhel“ přináší skutečný rozdíl v procesu?
- Opakovatelnost: Konzistentní výsledky na všech pracovních stanicích.
- Sledovatelnost: Kompletní záznamy dat pro účely dodržování předpisů a auditů.
- Zajištění kvality: Prostřednictvím automatizovaných rozhodnutí OK/NOK.
- Snížení zmetkovitosti: Méně vadných spojů znamená nižší výrobní náklady.
- Konzistentní integrita spojů: I při použití různých plastových materiálů nebo geometrií.
Použití usazení a úhlu namísto pouhého točivého momentu umožní přizpůsobit úhlové rozmezí pro každou montáž. Výrobci tak zajistí, že každý spoj splňuje specifikace a odchylky jsou automaticky označeny.